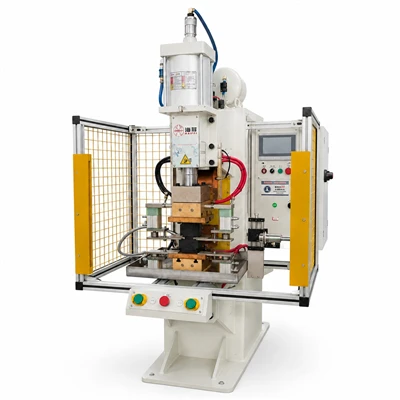
デュアルヘッドスポット溶接機を操作する場合、最も重要な決定事項の 1 つは電極材料の選択です。デュアルヘッドスポット溶接機の信頼できるサプライヤーとして、私は効率的で高品質の溶接作業を確保する上でこの選択が重要であることを理解しています。このブログでは、電極材料を選択する際に考慮すべき重要な要素を詳しく掘り下げ、双頭スポット溶接機に一般的な電極材料をいくつか紹介します。
電極材料の選択に影響する要因
1. 電気伝導率
導電率は考慮すべき基本的な特性です。スポット溶接中、電極に大量の電流が流れ、溶接接合部で熱が発生します。高い導電率を備えた電極は電流を効率的に伝達し、電力損失を低減し、安定した加熱を保証します。たとえば、銅ベースの材料は優れた導電性により広く使用されており、溶接プロセス中に効果的なエネルギー伝達が可能になります。
2. 熱伝導率
電気伝導率と並んで、熱伝導率も重要な役割を果たします。溶接接合部で熱が発生するため、電極は過熱を防ぐためにこの熱を放散する必要があります。熱伝導率の高い材料は、溶接領域から熱を素早く逃がすことができるため、電極の完全性が維持され、早期の摩耗が防止されます。これは、発熱の可能性が高い材料を溶接する場合、または大量の溶接用途に使用する場合に特に重要です。
3. 硬度と耐摩耗性
スポット溶接では、電極とワークピースの間に高圧と繰り返しの接触が伴います。その結果、電極には、この機械的ストレスに耐えられる十分な硬度と耐摩耗性が必要になります。より硬い材料はその形状とサイズを長期間維持できるため、一貫した溶接品質が保証され、頻繁な電極交換の必要性が軽減されます。ただし、非常に硬い材料はワークピースに過度の摩耗を引き起こす可能性があるため、バランスをとることが重要です。
4. 汚染に対する耐性
溶接プロセス中、電極は金属酸化物、潤滑剤、溶接スパッタなどのさまざまな汚染物質と接触する可能性があります。汚染に強い電極材料により、性能と寿命を維持できます。一部の材料は酸化に対する自然な耐性を備えていますが、その他の材料は汚染物質から保護するためにコーティングすることができます。
5. 溶接材料の適合性
溶接される材料の種類は、電極材料の選択における重要な要素です。材料が異なれば、融点、電気抵抗率、化学的特性も異なります。たとえば、アルミニウムを溶接する場合、電極はアルミニウムの高い熱伝導率と反応性に対応できる必要があります。適切な接合を確保し、固着や電極の劣化などの問題を回避するには、多くの場合、特殊な電極材料が必要です。
デュアルヘッドスポット溶接機の一般的な電極材料
1. 銅および銅合金
銅は、電気伝導率と熱伝導率が高いため、スポット溶接電極に最も一般的に使用される材料です。純銅電極は低抵抗材料の溶接に適していますが、一部の高応力用途に必要な硬度が不足する場合があります。硬度と耐摩耗性を向上させるために、銅合金がよく使用されます。たとえば、銅 - クロム (CuCr) 合金は、導電性、硬度、耐摩耗性のバランスが優れています。軟鋼やステンレス鋼の溶接など、汎用スポット溶接用途に広く使用されています。
もう 1 つの人気のある銅合金は、銅 - ベリリウム (CuBe) です。この合金は、CuCr と比較してさらに高い硬度と強度を備えており、高圧溶接作業や難溶接材料の溶接に適しています。ただし、銅 - ベリリウムの使用には、ベリリウムに関連する潜在的な健康リスクがあるため、慎重な取り扱いが必要です。
2. タングステンおよびタングステン合金
タングステンは融点が高く、耐摩耗性に優れていることで知られています。高温を伴う用途や高硬度の材料を溶接する場合によく使用されます。タングステン電極は、モリブデンやタングステン自体などの高融点金属の溶接に一般的に使用されます。デュアルヘッドスポット溶接機の場合、タングステンベースの電極は、高温および高応力の溶接シナリオで長期にわたるパフォーマンスを提供します。
タングステン - 銅 (WCu) などのタングステン合金は、タングステンの高い融点と銅の良好な電気伝導性および熱伝導性を組み合わせています。これらの合金は、電気接点や高張力鋼のスポット溶接など、高い導電性と高い耐摩耗性の両方が必要な用途に適しています。
3. 複合材料
複合電極材料は、異なる材料の利点を組み合わせるように設計されています。たとえば、複合電極は、硬質または耐摩耗性材料のコーティングを備えた銅コアで構成されている場合があります。これにより、銅コアからの良好な電気伝導性と熱伝導性が可能になり、同時にコーティングから表面特性が強化されます。このような複合電極は、単一材料の電極と比較して、性能が向上し、耐用年数が長くなります。
さまざまな溶接用途に基づく推奨事項
1. 軟鋼溶接
デュアルヘッドスポット溶接機を使用して軟鋼を溶接する場合、銅 - クロム (CuCr) 電極が一般的な選択肢です。これらは、良好な電気伝導性と熱伝導性を備えているだけでなく、スポット溶接の機械的ストレスに耐えるのに十分な硬度も備えています。 CuCr 電極は、一貫した溶接品質と比較的長い耐用年数を確保できるため、大量の軟鋼溶接作業においてコスト効率が高くなります。
2. ステンレス溶接
ステンレス鋼の溶接に関しては、スポット溶接工が好んで使用します。ステンレススポット溶接機適切な電極と組み合わせて使用できます。ステンレス鋼のスポット溶接には、銅 - ジルコニウム (CuZr) 合金が推奨されることがよくあります。これらの合金は固着に対して優れた耐性を備えており、通常軟鋼と比較して抵抗率が高いステンレス鋼の溶接中にその性能を維持できます。
3. アルミ溶接
アルミニウムの溶接は、熱伝導率と反応性が高いため、独特の課題を抱えています。アルミニウムのデュアルヘッドスポット溶接の場合、銅 - タングステン (CuW) または特殊なアルミニウム - 互換性のあるコーティングで作られた電極を使用できます。 CuW 電極はアルミニウム溶接中の高い熱伝達に対応でき、コーティングはアルミニウムが電極に付着するのを防ぎ、きれいで信頼性の高い溶接を保証します。


電極の性能における現代の溶接工の役割
最新のデュアルヘッドスポット溶接機スポットウェルダー溶接機そしてMFAC インバータースポット溶接機、慎重に選択された電極材料と調和して機能するように設計されています。これらの溶接機は、電流、時間、圧力などの溶接パラメータを正確に制御し、電極の性能を向上させることができます。たとえば、インバータベースのスポット溶接機は、より安定した一貫した電流出力を提供できるため、電極が過熱するリスクが軽減され、全体的な溶接品質が向上します。
電極材料およびデュアルヘッドスポット溶接機ソリューションに関するお問い合わせ
デュアルヘッドスポット溶接機に適切な電極材料を選択することは、複雑ですが重要な作業です。デュアルヘッドスポット溶接機の大手サプライヤーとして、当社は電極材料の選択に関して深い知識と経験を持っています。当社の専門家チームは、軟鋼、ステンレス鋼、アルミニウム、またはその他の材料を溶接するかどうかにかかわらず、特定の溶接要件に基づいて最適な電極材料を選択するお手伝いをします。
当社のデュアルヘッドスポット溶接機についてさらに詳しく知りたい場合、または電極材料の選択に関するアドバイスが必要な場合は、お気軽にお問い合わせください。当社は、お客様の溶接作業を確実に成功させるために、高品質の製品と専門的なサポートを提供することに尽力しています。
参考文献
- 米国溶接協会 (AWS)。 「溶接ハンドブック、第 2 巻: 溶接プロセス」。
- デイビス、JR (編著)。 「ASM 専門ハンドブック: 銅および銅合金」。 ASMインターナショナル。
- トロイアーノ、アーカンソー州「材料科学と工学」。ワイリー - インターサイエンス。