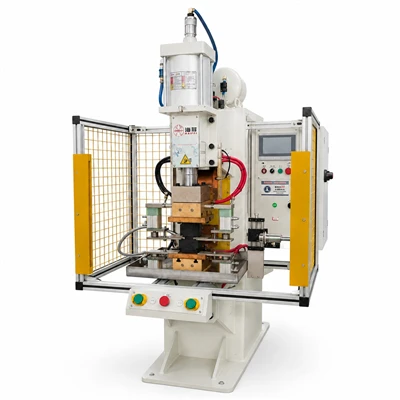
スポット溶接電極のサプライヤーとして、私はこれらの電極の性能を確保することが非常に重要であることを理解しています。スポット溶接は、自動車、航空宇宙、製造などのさまざまな業界で広く使用されているプロセスです。スポット溶接電極の品質は、溶接プロセスの品質と効率に直接影響します。このブログでは、スポット溶接電極の性能をテストする方法についていくつか紹介します。
1. 目視検査
スポット溶接電極をテストする最初のステップは目視検査です。適切に形成された電極は、亀裂、穴、その他の目に見える欠陥のない滑らかな表面を備えている必要があります。亀裂は溶接中に不均一な熱分布を引き起こし、溶接品質の低下につながる可能性があります。ピットはワークピースとの接触を不均一にし、溶接電流の変動やナゲットの形成につながる可能性があります。
電極を検査するときは、先端の形状に注意してください。電極の先端は溶接要件に従って適切な形状にする必要があります。たとえば、平らな先端の電極は、大きな接触面積が必要な一部の用途に適していますが、より正確な溶接には尖った先端の電極が使用される場合があります。元の設計とは異なる平らな形状または丸い形状など、先端に過度の摩耗の兆候がある場合は、電極の交換が必要である可能性があることを示している可能性があります。さまざまな種類の電極について詳しくは、当社の Web サイトをご覧ください。溶接電極ページ。
2. 寸法測定
スポット溶接電極には正確な寸法測定が不可欠です。電極の直径、長さ、先端形状は指定された公差内にある必要があります。標準寸法からの逸脱は、溶接プロセスにさまざまな影響を与える可能性があります。たとえば、電極の直径が大きすぎると、過剰な熱放散が発生し、溶接ナゲットが小さくなる可能性があります。一方、直径が小さすぎると電流密度が高くなり、電極の過熱や早期の摩耗が発生する可能性があります。
ノギス、マイクロメーター、プロファイルプロジェクターなどの精密測定ツールを使用して電極の寸法を測定します。測定値と設計仕様を比較することで、電極が品質要件を満たしているかどうかを判断できます。寸法が許容範囲外の場合、電極は最適に機能しない可能性があるため、不合格にするか再機械加工する必要があります。
3. 硬さ試験
スポット溶接電極の硬度は、耐摩耗性と性能に影響を与える重要な要素です。適切な硬度を備えた電極は、溶接プロセス中に形状と表面の完全性を維持し、一貫した溶接品質を保証します。
硬さ試験には、ロックウェル硬さ試験、ブリネル硬さ試験、ビッカース硬さ試験など、いくつかの方法があります。ロックウェル硬度試験は、スポット溶接電極に一般的に使用される方法です。特定の荷重下での圧子の材料への侵入の深さを測定します。一般に、硬度の値が高いほど、耐摩耗性が優れていることを示します。ただし、電極の硬度と延性のバランスを取る必要があることに注意することが重要です。電極が硬すぎると脆くなり、亀裂が入りやすくなり、電極が柔らかすぎるとすぐに摩耗してしまう可能性があります。さまざまな電極材料とその特性の詳細については、当社の Web サイトをご覧ください。黒鉛電極ページ。
4. 電気抵抗試験
スポット溶接電極の電気抵抗は、溶接プロセスに影響を与える重要なパラメータです。スポット溶接中は、電極とワークピースに電流が流れ、溶接のための熱が発生します。高抵抗の電極は、電極自体内で過剰な発熱を引き起こし、過熱や早期の摩耗につながる可能性があります。一方、低抵抗電極では、溶接に必要な熱を発生させるのに十分な抵抗が得られない可能性があります。
抵抗計を使用して電極の電気抵抗を測定できます。溶接中に電流が集中する領域であるため、測定は電極の先端で行う必要があります。測定された抵抗値を特定の電極材料および設計の標準値と比較することで、電極が適切な電気特性を備えているかどうかを判断できます。
5. 溶接品質試験
最終的に、スポット溶接電極の性能は、生成される溶接の品質によって評価されます。溶接品質試験には、破壊試験や非破壊試験など、いくつかの方法があります。


破壊試験
破壊試験方法では、溶接継手を破壊して溶接ナゲットの内部構造を検査します。一般的な破壊試験方法の 1 つは剥離試験です。この試験では、溶接された部品を引き離して溶接の強度と完全性を確認します。もう 1 つの方法は、ノミを使用して溶接部を破壊するチゼル テストです。破断面を検査することで、溶接ナゲットのサイズ、形状、品質を判断できます。
非破壊検査
溶接部品を損傷することなく溶接品質を評価するために、非破壊検査方法が使用されます。超音波検査は、スポット溶接の非破壊検査方法として広く使用されています。超音波を使用して、溶接ナゲット内の亀裂、気孔、不完全な融合などの内部欠陥を検出します。 X 線検査を使用して、溶接部の内部構造を視覚化することもできます。
6. 摩耗試験
摩耗試験は、スポット溶接電極の性能を評価する重要な側面です。電極は溶接プロセス中に高温、機械的ストレス、電流にさらされるため、時間の経過とともに摩耗が生じる可能性があります。
摩耗テストを実施する 1 つの方法は、模擬溶接プロセスを実行することです。テスト治具を使用して電極とワークピースを保持し、制御された条件下で一連のスポット溶接を実行できます。一定回数の溶接の後、先端直径の減少や先端形状の変化など、電極の寸法の変化を測定できます。試験前と試験後の寸法を比較することで、電極の摩耗率を評価できます。
もう一つの方法は、実際の溶接条件をより正確にシミュレートできる摩耗試験機を使用することです。これらの機械は、電極に特定の負荷、電流、溶接時間を適用し、摩耗特性を測定できます。
7. 熱伝導率試験
熱伝導率はスポット溶接電極の重要な特性です。優れた熱伝導性により、電極は溶接プロセス中に効果的に熱を放散し、過熱や早期摩耗を防ぎます。
熱伝導率計を使用して電極の熱伝導率を測定できます。測定された熱伝導率の値を特定の電極材料の標準値と比較することで、電極が適切な熱特性を備えているかどうかを判断できます。熱伝導率が低い電極を使用すると、先端に熱が蓄積し、電極の劣化や溶接品質の低下につながる可能性があります。
結論
スポット溶接電極の性能試験は、目視検査、寸法測定、硬度試験、電気抵抗試験、溶接品質試験、摩耗試験、熱伝導率試験など、複数の側面を含む包括的なプロセスです。これらのテストを実施することで、電極が品質要件を満たしていることを確認し、溶接プロセスで信頼性の高いパフォーマンスを提供することができます。
当社はスポット溶接用電極のサプライヤーとして、お客様のニーズに応える高品質な電極の提供に努めてまいります。当社製品にご興味がございましたら、スポット溶接用電極の性能試験についてご質問がございましたら、調達やご相談などお気軽にお問い合わせください。優れた溶接結果を達成するために、お客様と協力できることを楽しみにしています。
参考文献
- 米国溶接協会 (AWS)。溶接ハンドブック。
- ASMインターナショナル。金属ハンドブック。
- スポット溶接および溶接電極に関する ISO 規格。