

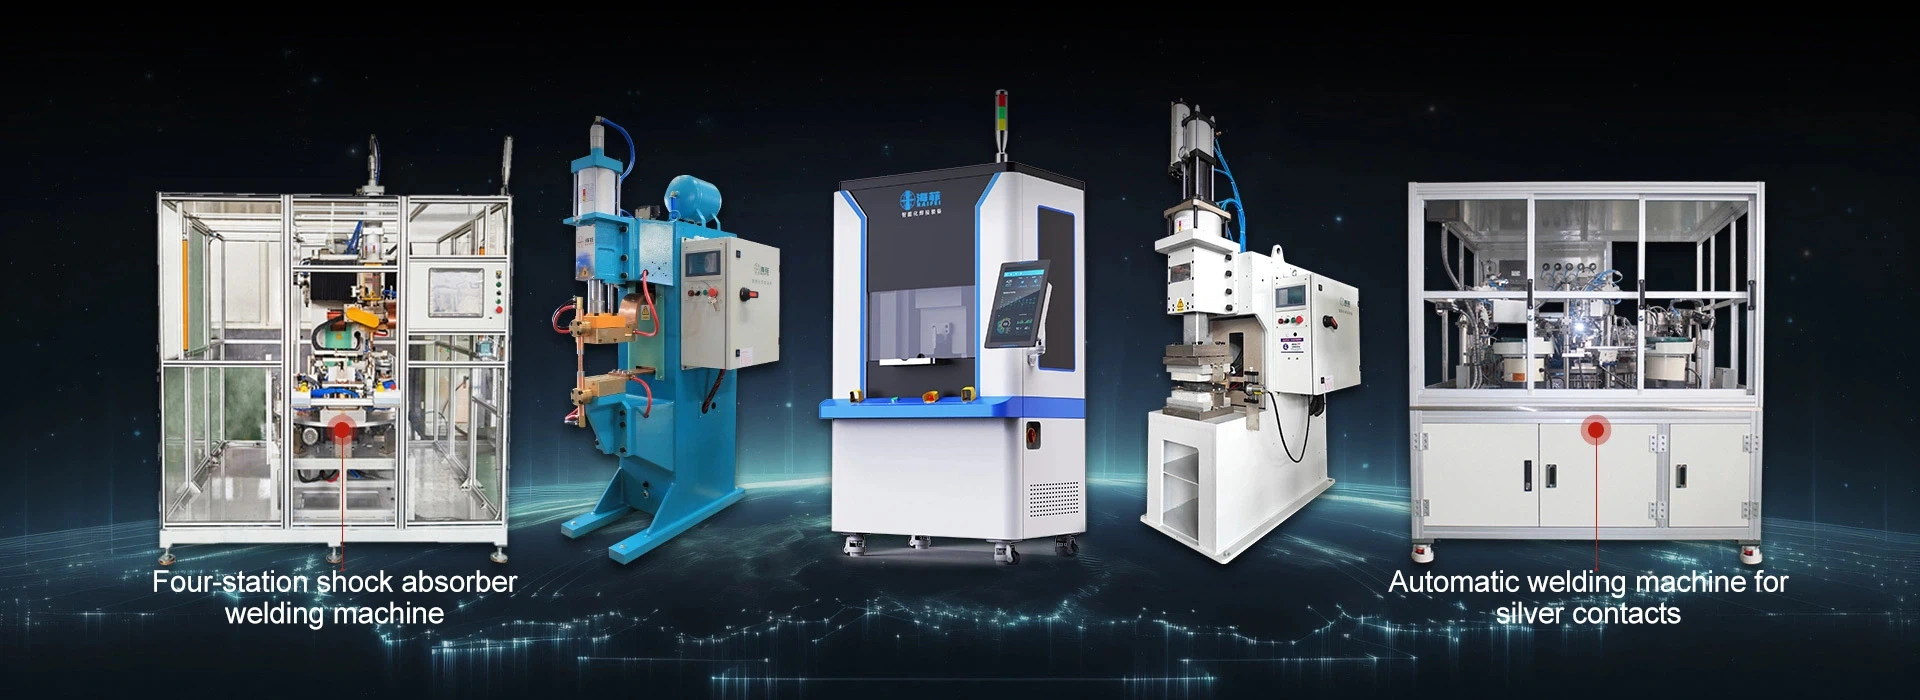
工業生産用抵抗溶接機
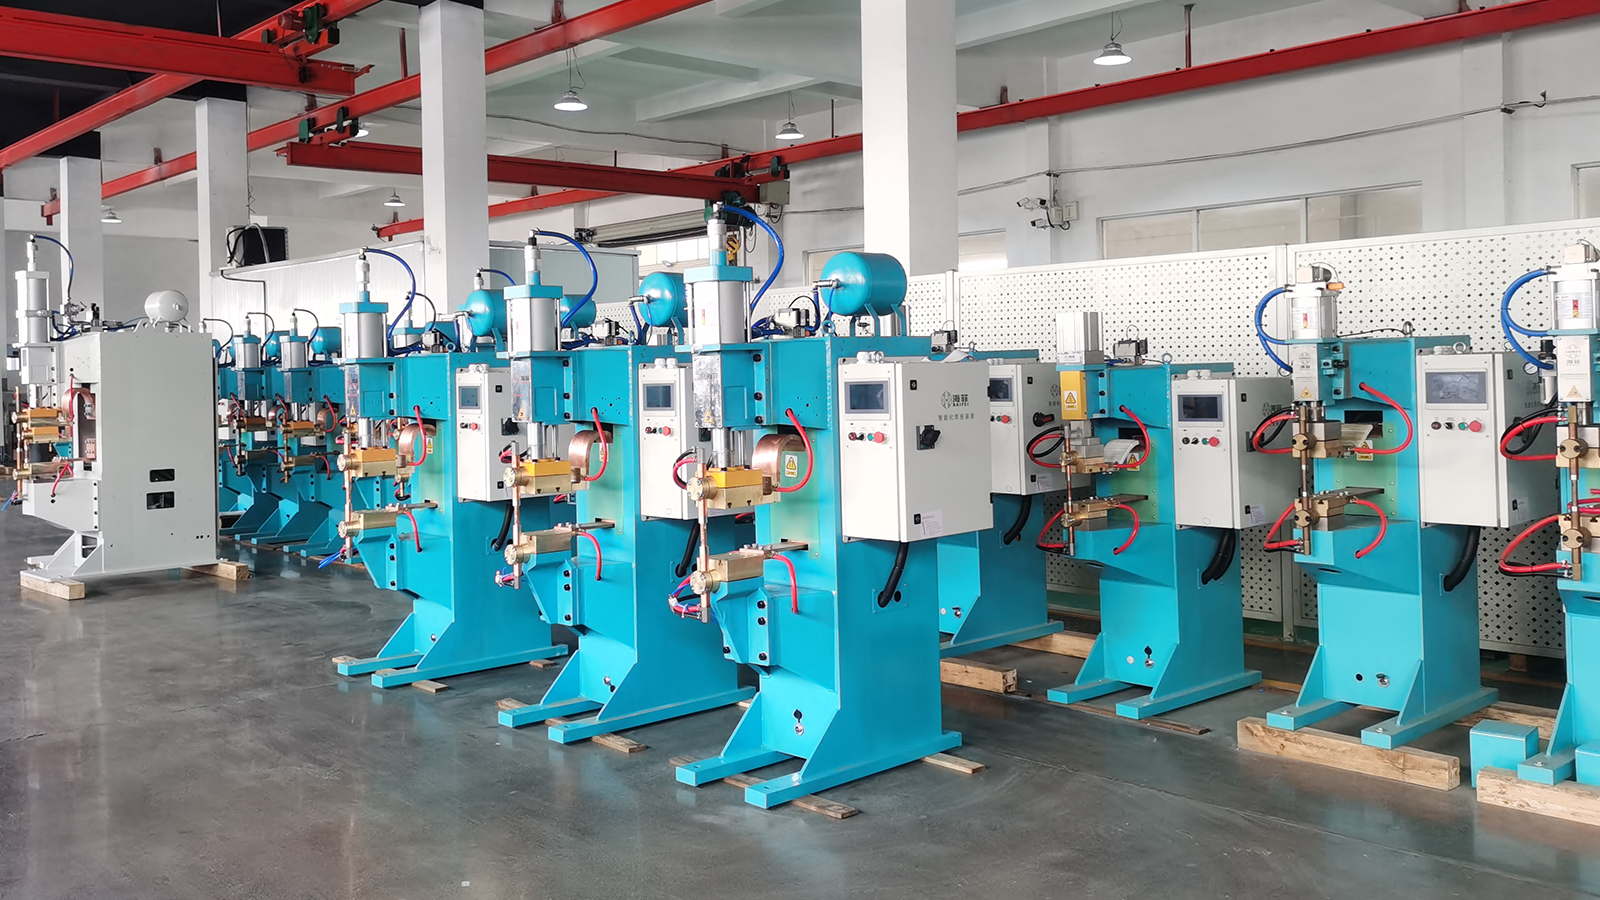
Haifei は工業用抵抗溶接機を設計および製造しています。スポット溶接、プロジェクション溶接、シーム溶接、コンデンサ放電溶接。当社の装置は、板金部品、ナット、スタッド、端子、タンク、パイプ、その他の導電性金属部品の接合に使用されます。{1}
単にトランスの容量だけでなく、ワークに応じて適切な機械を選択します。機械、電極、工具を確認する前に、材料、厚さ、コーティング、接合形状、電極アクセス、溶接品質、生産高を考慮する必要があります。
Haifei は、スタンドアロン溶接機、専用工具、マルチポイント機器、部品供給、位置決め、溶接、検査、アンロードを備えた自動システムを提供しています。{0}{1}
ワークの図面、材質、厚さ、生産要件をお送りください。溶接プロセスを評価し、適切な機械構成を推奨します。
あなたは探しているかもしれません
-
![三元触媒コンバータ用コンデンサ放電スポット溶接機-]() 三元触媒コンバータ用コンデンサ放電スポット溶接機-製品紹介 この三元触媒コンバータ用コンデンサ放電スポット溶接機は、自動車排気システム製造におけるスポット溶接およびプロジェクション溶接用途向けに設計されています。{0}特に溶接ブラケット、ハンガー、補強プレート、取り付けシートなどに適しています。もっと見る
-
![インバータースポット溶接機]() インバータースポット溶接機Haifei のインバーター スポット溶接機 HFDB-100 は、高精度かつ高安定性の溶接を実現するために設計されたインテリジェントな機器です。-高度な中周波技術を利用して交流を高品質の直流電流に変換することにより、このインバータ スポット溶接機は溶接のベンチマークとなっています。もっと見る
-
![交流スポット溶接機]()
-
![デュアルヘッドエネルギー貯蔵スポット溶接機]() デュアルヘッドエネルギー貯蔵スポット溶接機デュアルヘッドエネルギー貯蔵スポット溶接機は、精度、美観、大量生産を優先するメーカー向けに設計された工業グレードのソリューションです。{{1}{2}高度なコンデンサエネルギー貯蔵技術を活用することにより、システムはわずか 3 時間で大電流の放電を実現します。もっと見る
-
![ナットプロジェクション溶接機]() ナットプロジェクション溶接機ナット プロジェクション溶接機 (HFTR-20000) は、精度と耐久性を重視して設計された高性能の産業用ソリューションです。-鋼や鉄などの標準的な材料の溶接を超えて、銅、銀、ニッケルなどの非鉄金属にも広く利用されています。特別に設計されています...もっと見る
-
![精密スポット溶接機]()
-
![コンデンサ放電溶接機]() コンデンサ放電溶接機コンデンサ放電溶接機は、高張力鋼、熱間成形鋼、亜鉛メッキ板、非鉄金属-用に設計された、安定性の高いコンデンサ エネルギー貯蔵溶接システムです。{{1}自動車製造、新エネルギー機器、精密金属接合などに広く使用されています。もっと見る
-
![自動車用遮熱シーム溶接機]() 自動車用遮熱シーム溶接機自動車用遮熱シーム溶接機は、HAIFEI Welding Equipment Co., Ltd. が自動車の熱管理システムで使用される金属薄板コンポーネント向けに開発した中周波抵抗シーム溶接システムです。-自動車の遮熱板は高温で動作します。-もっと見る
-
![波形パイプシーム溶接機]() 波形パイプシーム溶接機波形パイプ シーム溶接機は、大口径の波形パイプに強力で連続したシームを作成するために設計された中周波抵抗溶接ソリューションです。{0}この機械は、鋼、鉄、ステンレス鋼などの一般的な材料の溶接に加えて、...もっと見る
-
![燃料タンクシーム溶接機]() 燃料タンクシーム溶接機燃料タンクシーム溶接機は、自動車用金属燃料タンクシェルの連続抵抗溶接に使用されます。その電極ホイールは、制御された電流と移動速度で一貫した継ぎ目を作成しながら、重なり合う接合部をクランプして溶接します。機械は、タンクの材質、シートの厚さ、寸法、溶接経路、必要な出力、およびリークテストの基準に従って構成されます。-もっと見る
-
![ホイールハブシーム溶接機]() ホイールハブシーム溶接機ホイール ハブ シーム溶接機は、自動車およびオートバイのホイール ハブの高性能溶接用に設計されています。{0}鋼、鉄、ステンレス鋼、銅、銀、ニッケル、さまざまな合金、特に高張力鋼、熱間成形鋼、亜鉛メッキ板、ナット/ボルトなどをサポートしています。-もっと見る
-
![ステンレス鋼シーム溶接機]() ステンレス鋼シーム溶接機不均一な溶接や多孔質の溶接が漏れや製品の不合格を引き起こしている場合、HFFZ-250 ステンレス鋼シーム溶接機が必要なソリューションです。高度なインバーター技術と高精度の機械コンポーネントで設計されており、ステンレス鋼に完璧な連続シーム溶接を実現します。もっと見る


ジョイントの種類から抵抗溶接機を選ぶ
スポット溶接機
スポット溶接は、重なり合う金属部品間に個々の溶接ナゲットを作成するために使用されます。これは一般的に、板金アセンブリ、ブラケット、端子、接点、プレス部品などに適用されると考えられています。{1}
プレス{0}タイプとベンチ-タイプの構成には、選択したナット、ボルト、プロジェクション溶接用途向けのプラテンと専用電極を取り付けることもできます。
マシンを選択する前に、Haifei は次のことを確認します。
- 材質とコーティング
- 各層の厚さ
- 溶接点の数と位置
- 電極アクセス
- 必要な接合強度
- 許可された表面マーキング
- 生産量


シーム溶接機
シーム溶接では、回転電極ホイールを使用して、直線、円形、または形状のパスに沿って一連の重なり合う溶接ナゲットを生成します。
このプロセスは、連続ジョイントまたは漏れ防止ジョイントを必要とする、選択されたタンク、コンテナ、円筒シェル、パイプ、板金部品に使用されます。{0}{0}{1}{1}
重要な選択情報には次のものが含まれます。
- ワークの直径と形状
- 直線または円周状の溶接パス
- シートの厚さ
- ジョイントオーバーラップ
- 溶接長さ
- 必要な溶接速度
- 表面要件
- 漏れ試験規格
コンデンサ放電溶接機
コンデンサ放電溶接は、電気エネルギーを蓄積し、短い溶接時間で放出します。通常、集中的なエネルギー入力が必要な、選択された突起接合部、締結具、高張力鋼部品やコンポーネントに対して評価されます。-
正しい構成は、材料、突起形状、ワークピースの厚さ、必要な溶接強度、および許容可能な表面状態によって決まります。

用途に応じて抵抗溶接機をお選びください
通常、ジョイントの形状は機械を選択する際の最初の要素です。個々の溶接点、突起、連続した継ぎ目には、異なる装置構造と工具が必要です。
抵抗溶接機の溶接動画
| 応募要項 | 推奨装備 | 選ばれる理由 |
|---|---|---|
| 重なっている板金部品を接合する- | スポット溶接機 | 制御された電流、溶接時間、電極力により個々の溶接ポイントを生成します |
| ナット、ボルト、またはスタッドをプレス部品に溶接する | プロジェクション溶接機 | 溶接電流を 1 つまたは複数の突起に集中させます。 |
| 連続または漏れに強い重ね継手を作成する- | シーム溶接機 | 回転する電極ホイールにより一連の重なり合う溶接ナゲットが作成されます |
| 選択した高張力鋼-または低マーキング部品-の溶接 | コンデンサ放電溶接機 | 貯蔵された電気エネルギーを短い溶接サイクルで放出します。 |
| 1 つのコンポーネント上に複数の溶接点を完成させる | 多点抵抗溶接機 | 繰り返しの位置決めと手作業によるワークの取り扱いを削減 |
| 自動ローディング、溶接、アンローディング | カスタム抵抗溶接システム | 溶接プロセスと専用ツールおよび自動化を組み合わせます。 |
| 銅箔またはアルミ箔の大きなスタックを接合する | 拡散溶接機 | 広い接合領域と柔軟な導電接続に適しています。 |
この表は初期の方向性を示しています。最終的な装置の選択は、実際のワークピース、生産材料、および合格基準を使用して確認する必要があります。
業界別の抵抗溶接の用途
自動車部品および金属プレス加工
抵抗溶接は、ブラケット、ヒンジ、シート部品、ナット、ボルト、熱シールド、その他の打ち抜きまたは成形された金属部品に使用されます。
自動車の生産には、多くの場合、標準的な溶接機以上のものが必要です。システムには次のものも必要になる場合があります。
- ナットまたはボルトの自動供給
- 正確な部品の位置決め
- 1 回の荷重サイクルで複数の溶接を行う
- 繰り返しの圧力下でも安定したツール
- 素早い機種変更
- 溶接監視
- 既存の生産ラインとの統合
正しい解決策は、ワークの設計とお客様の生産順序によって異なります。
バッテリーおよびエネルギー貯蔵コンポーネント
選択されたバッテリーおよびエネルギー貯蔵部品は、端子、導電性接点、ブラケット、エンクロージャ、および支持構造にスポット溶接またはプロジェクション溶接を使用します。
マシンの選択には次の点を考慮する必要があります。
- 電気伝導率と熱伝導率
- 材料の厚さ
- 必要な接合強度
- 許容入熱量
- 表面マーキング
- 溶接後の電気的性能
- 溶接部の検査方法
銅またはアルミニウム箔の大きなスタックは、従来の抵抗スポット溶接ではなく拡散溶接プロセスが必要になる場合があるため、通常は個別に評価されます。
低電圧電気機器-
開閉装置、回路ブレーカー、電気キャビネットには、さまざまな種類の導電性コンポーネントと構造コンポーネントが含まれています。これらには、接点、端子、ブラケット、金属筐体、銅導体、編組接続が含まれる場合があります。
単一の電気アセンブリに複数の接合プロセスが必要になる場合があります。コンタクト、端子、構造部品にはスポット溶接またはプロジェクション溶接が使用される場合がありますが、フレキシブルな銅バスバーには拡散溶接が必要な場合があります。
機器を選択する前に、材料の組み合わせと必要な電気的性能を確認する必要があります。
家庭用電化製品の部品
スポット溶接、プロジェクション溶接、シーム溶接は、家庭用電化製品の製造において、選択された板金ハウジング、ブラケット、フレーム、ハンドル、内部部品に使用されます。{0}
一般的なプロジェクト要件には次のようなものがあります。
- 専用治具の位置決め
- 多点溶接-
- ナットとファスナーの供給
- 制御された表面の外観
- さまざまなパーツサイズとの互換性
- 自動積み降ろし
用途には、レンジフード、食器洗い機、熱交換器、その他の金属製器具アセンブリの部品が含まれる場合があります。
タンク、パイプ、密閉部品
抵抗シーム溶接は、燃料タンク、金属容器、円筒シェル、波形パイプ、その他の重なり合う板金接合部に使用できます。これらの用途では、次に従って機器を選択する必要があります。{0}
- 直線または円周状の溶接パス
- ワーク直径
- 重なり幅
- シートの厚さ
- 溶接速度
- ホイール電極の方向
- 表面の外観
- 必要な漏れテスト
最終的なツールを確認する前に、実際の製造材料を使用してサンプル溶接をテストする必要があります。
冷凍およびコンプレッサーのコンポーネント
コンプレッサーのシェル、端子、チューブ、取り付け部品、および関連コンポーネントには、スポット溶接、プロジェクション溶接、またはシーム溶接が必要な場合があります。
主な考慮事項は、接合位置、シーリング要件、寸法管理、および両方の電極が部品に到達できるかどうかです。通常、溶接中にコンポーネントを保持するには専用の工具が必要です。
当社が評価する材料と接合タイプ
抵抗溶接は多くの導電性金属に適用できますが、すべての材料や接合部に同じ機械設定を使用できるわけではありません。


| 材質または接合部 | 主な評価点 | 考えられるプロセス |
|---|---|---|
| 低炭素鋼- | 厚さ、接合部の重なり、溶接強度、電極へのアクセス | スポット溶接、プロジェクション溶接、またはシーム溶接 |
| ステンレス鋼 | 表面状態、入熱、変形、外観 | スポット溶接またはシーム溶接 |
| 亜鉛メッキ鋼 | コーティングの挙動、電極の摩耗、表面のマーキング | スポット溶接、プロジェクション溶接、または CD 溶接 |
| 高張力鋼- | 突起の設計、必要な力、溶接の許容性 | プロジェクション溶接またはCD溶接 |
| 銅部品 | 高い電気伝導性と熱伝導性、電極材料と電流需要 | 用途-特定の抵抗溶接または拡散溶接 |
| アルミニウム部品 | 表面酸化物、導電率、厚さ、電極状態 | アプリケーション-固有の評価 |
| 異種金属接合- | 材料の適合性、コーティング、接合部の設計および性能要件 | サンプルテストが必要です |
| ナット、ボルト、スタッド | 突起形状、ネジ部保護、位置決め精度 | プロジェクション溶接 |
抵抗溶接と他の溶接技術の比較
どの機械が最も高い能力を持っているかではなく、ジョイントに応じて正しいプロセスを選択する必要があります。
| 溶接技術 | 一般的に考慮される対象 | 主な選択要素 |
|---|---|---|
| 抵抗溶接 | 板金-部品、突起、端子、重なり合う継ぎ目 | 電極アクセス、溶接電流、力、材料抵抗、接合形状 |
| 拡散溶接 | 銅箔またはアルミ箔のスタックとフレキシブルバスバー | 接合領域、フォイルスタック、伝導率、および制御された入熱 |
| 超音波溶着 | 薄い導電性箔、ワイヤ、および選択された非鉄部品- | 材料の組み合わせ、ジョイントのサイズ、振動応答 |
- 抵抗溶接は一般に、ワークピースを電極間にクランプでき、電流、時間、力を制御して接合を形成できる場合に選択されます。
- 通常、拡散溶接は、大面積の柔軟な銅またはアルミニウムの接続に適した方法です。{0}薄いフォイル、ワイヤ、小さな導電性接合部には超音波溶接が考慮される場合があります。
なぜ海飛と協力するのか?
ワークに合わせて設計された装置
Haifei は標準的な抵抗溶接機を供給し、特定の部品向けのカスタム機器を開発しています。機械の提案は、材料、接合形状、溶接位置、生産高、自動化要件に基づいて行われます。
01
最終選考前のサンプルテスト
図面だけでは溶接結果が判断できない場合、代表的な材料やワークをご提供いただき、工程評価を行うことができます。これにより、変圧器の容量や一般的な製品カタログだけで機械を選定するリスクが軽減されます。
02
カスタム電極とツール
実際の接触面積、溶接位置、ワーク形状に合わせて電極や治具を開発します。互換性のある部品では、交換可能なツールや個別の溶接レシピを使用する場合があります。
03
スタンドアロン型の自動化された装置-
利用可能な構成は、手動でロードする溶接機から、マルチヘッド、ターンテーブル、サーボ{1}}、ロボット-統合システムまで多岐にわたります。{0}
必要な自動化レベルは、生産量、オペレータの関与、および顧客の既存のラインに応じて確認されます。
04
工場での組み立てと機械のテスト
機器は出荷前に、合意されたワークピースと受け入れ方法でテストする必要があります。実際の溶接サンプル、機械操作ビデオ、テスト記録は、プロジェクトの確認時に使用できます。
05
抵抗溶接機に関するよくある質問
Q:抵抗溶接機とは何ですか?
A: 抵抗溶接機は、電極の力を加えながら接触領域に制御された電流を流すことにより、導電性金属部品を接合します。接合部で発生する熱により、通常は従来の溶加材を使用せずに溶接が形成されます。
Q: 抵抗溶接とスポット溶接の違いは何ですか?
A: 抵抗溶接はプロセス全体のグループです。スポット溶接は、個別の溶接点を作成するために使用される抵抗溶接の一種です。他にはプロジェクション溶接やシーム溶接などがあります。
Q: スポット溶接とプロジェクション溶接の違いは何ですか?
A: スポット溶接では、電極接触部に電流が集中します。プロジェクション溶接では、ファスナーまたはワークピース上の 1 つまたは複数の突起を介して電流が集中します。プロジェクション溶接はナット、ボルト、スタッドによく使用されます。
Q: ナットやスタッドの溶接に適した機械はどれですか?
A: プロジェクション溶接機は通常、ナット、ボルト、スタッド用と考えられます。正しい構成は、ファスナーのサイズ、突起の形状、ベースの材質、必要なトルク、送り方法によって異なります。
Q: AC、MFDC、またはコンデンサ放電溶接を選択する必要がありますか?
A: 選択は、材質、厚さ、接合抵抗、必要な電流、表面状態、工場の電源によって異なります。プロセスウィンドウが不確実な場合は、サンプルテストを推奨します。
Q: 抵抗溶接機は銅とアルミニウムを溶接できますか?
A: 選択された銅およびアルミニウム部品は抵抗溶接用に評価できますが、導電性が高いため、プロセスの要求が高くなります。大きなフォイルスタックとフレキシブルバスバーでは、代わりに拡散溶接が必要になる場合があります。
Wuxi Haifei Intelligent Equipment Co., Limited は、中国の大手抵抗溶接機メーカーおよびサプライヤーの 1 つとしてよく知られています。-ここで当社の工場から中国製の高品質の抵抗溶接機を購入するので、ご安心ください。価格のご相談は、お問い合わせください。


