


5G通信部品溶接ソリューション
海肥が発展するカスタマイズされた溶接装置で使用される薄い金属部品用5G通信デバイス、電子熱管理システム、その他のコンパクトな機器。
代表的な用途の 1 つは溶接です。VCベーパーチャンバー。これらのコンポーネントは、密封された内部空洞と毛細管構造を使用して、熱を急速に拡散させます。薄い構造のため、溶接プロセスは入熱、溶接パスの安定性、治具の圧力、シール品質の影響を特に受けやすくなります。{2}}
Haifei は、溶接プロセス、治具、および自動化構成を開発する前に、実際のコンポーネントの寸法、材質、厚さ、内部構造、および受け入れ要件を評価します。
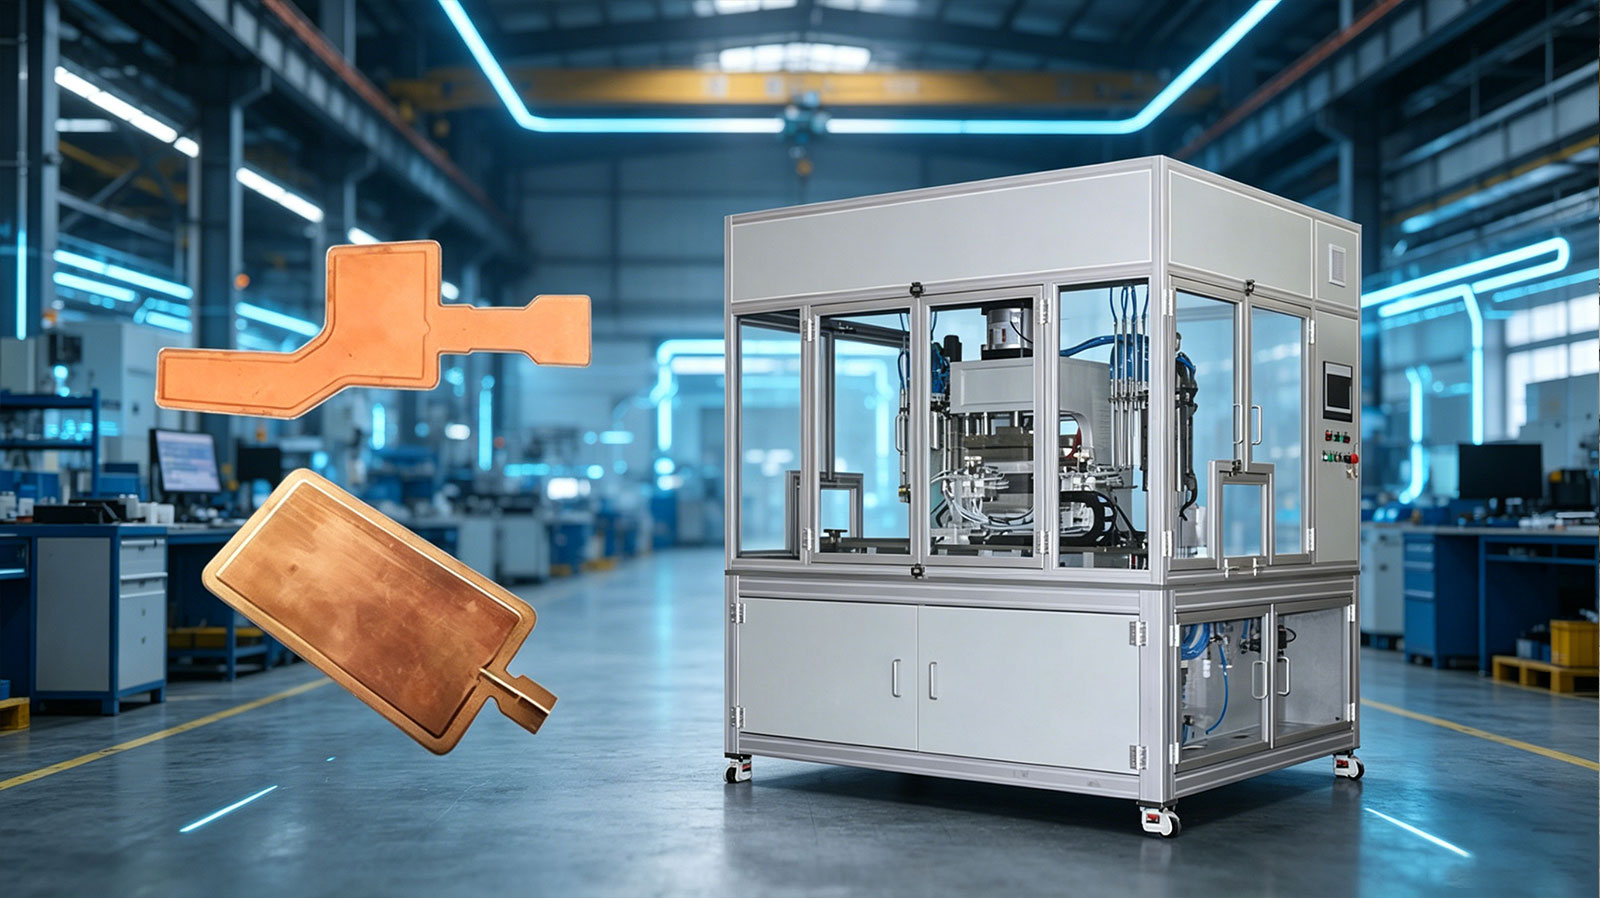
どのようなコンポーネントを評価できますか?
現在のプロジェクトの経験は、VC ベーパー チャンバーと関連する薄型熱管理コンポーネントに重点を置いています。{0}}
| 成分 | 溶接要件 | 主なプロセス上の懸念事項 |
|---|---|---|
| VCベーパーチャンバー | 指定したパスの周囲で連続的かつ密な結合を行う | 漏れ、変形、内部毛細管の損傷 |
| 超薄型ヒート スプレッダ- | 熱の影響を抑えた制御された接合 | 反り、膨らみ、表面の崩れ |
| 真空熱部品 | 外部構造の確実なシール | ピンホール漏れと不完全な接合 |
| 薄い金属製サーマルプレート | プログラムされたパスに沿った再現可能な溶接 | 熱分布と寸法安定性 |
適切な溶接方法は実際の材質、接合構造、製品図面などからご確認ください。類似しているように見えるコンポーネントでも、異なるエネルギー制御、工具、または溶接パスが必要になる場合があります。

VC ベーパーチャンバー溶接が難しい理由は何ですか?
薄い板は変形しやすい
VC ベーパー チャンバーと超薄型ヒート スプレッダーは、集中した熱や過剰な熱に敏感です。{0}不適切なプロセスでは、膨れ、局部的な崩壊、反り、平面度の低下が発生する可能性があります。
これは、ジョイント自体が完成したように見えても、その後の組み立てに影響を与える可能性があります。
小さな溶接欠陥が真空漏れを引き起こす可能性がある
ベーパーチャンバーは密閉された内部環境を維持する必要があります。不規則な手動の動きや不安定な熱入力により、ジョイントに沿ってピンホール、切れ目、または不完全な部分が残る可能性があります。
したがって、溶接パスは連続的かつ再現可能である必要があります。
内部の毛細管構造を保護する必要がある
温度が高すぎると、内部の毛細管構造が酸化したり損傷したりする可能性があります。これにより、流体の戻りが妨げられ、完成したコンポーネントの熱性能が低下する可能性があります。
したがって、入熱は、目に見える溶接の外観のみに焦点を当てるのではなく、シールの品質と合わせて考慮する必要があります。
製品の寸法はモデル間で異なる場合があります
メーカーは、いくつかのベーパー チャンバーのサイズと厚さを製造する場合があります。溶接システムは、薄板に不均一な圧力を加えずに、さまざまなパス、位置決め、クランプ要件を考慮する必要があります。
注目プロジェクト:VCベーパーチャンバー用自動溶接機

-
顧客の背景
お客様は、ハイエンドの VC ベーパー チャンバー、超薄型ヒート スプレッダー、真空熱管理コンポーネント-を開発、製造しています。-
これらの製品は、コンパクトな寸法と効果的な熱伝達が必要とされるデジタル エレクトロニクス、インテリジェント機器、新エネルギー端末、産業用制御システムで使用されています。{0}
-
従来の溶接工程の問題点
お客様の既存のプロセスには、次の 3 つの主な問題がありました。
- 薄いプレートは広範囲に広がる熱の影響を受けやすく、膨れや潰れ、反りが生じます。
- 手作業による溶接動作や不安定な入熱により、ピンホール、不連続性、不完全な接合が発生する可能性があり、真空漏れのリスクが高まります。
- 溶接温度が高すぎると、内部の毛細管構造が損傷または酸化し、コンポーネントの熱機能に影響を与える可能性があります。
顧客は何を要求しましたか?
お客様は、次のような自動化ソリューションを必要としていました。
- 手動操作よりも一貫した溶接パスの制御
- 入熱を制限し、薄板の変形を軽減します。
- 必要な領域の周囲に連続した緻密な接合部を生成します
- ピンホール、不完全な部分、漏れのリスクを軽減します
- 内部の毛細管構造を過度の熱損傷から保護します。
- さまざまなベーパーチャンバーの寸法と厚さに対応
- バッチ生産時の安定稼働を維持
HaifeI のカスタマイズされたソリューション
溶接プロセスの検証
Haifei は、さまざまな寸法と厚さの VC ベーパー チャンバーを使用して数回の溶接テストを実施しました。
目的は、機械構成を最終決定する前に、溶接パス、エネルギー入力、クランプ条件、製品構造に適した動作ウィンドウを決定することでした。
CNC-制御された溶接パス
自動溶接機には CNC 経路制御システムが装備されていました。{0}}
オペレータに頼って手動で溶接位置をガイドするのではなく、機械はプログラムされたパスに従います。これにより、必要な関節に沿ったより一貫した動きを維持し、手動操作による変動を軽減できます。
お客様の製品の形状・寸法に合わせたパスプログラムの開発が可能です。
低熱--入力閉ループ制御-
低熱入力閉ループ システムを使用して、薄板への熱の影響を制御しました。{{1}
この構成の目的は、溶接周囲の影響を受ける領域を制限しながら、接合に十分なエネルギーを提供することです。これにより、プレートの変形や内部構造への熱損傷のリスクが軽減されます。
最終的な設定は、実際の材料とコンポーネントを使用したテストを通じて確立する必要があります。
専用位置決め治具
Haifei は、溶接中にベーパー チャンバーを配置してサポートするための専用の治具を設計しました。
治具はワークピース全体に保持力を分散し、上部と下部を密着させます。治具を適切にサポートすると、プログラムされた溶接位置を維持しながら、局所的な浮き上がり、膨らみ、または潰れを軽減できます。
コンポーネントのサイズ、プロファイル、プレートの厚さ、または接合位置が変更された場合は、治具の設計を調整する必要があります。
ソリューションはプロジェクトの問題にどのように対処しましたか?
| 元の問題 | 海肥の構成 | 意図した改善 |
|---|---|---|
| 一貫性のない手動溶接パス | CNC-プログラムされた経路制御 | より再現性の高い溶接動作 |
| 過剰または不均一な熱入力 | 低熱--入力閉ループ制御- | 熱影響を受ける領域が小さくなり、変形のリスクが軽減されます。- |
| 薄板の膨れや潰れ | 専用の支持および位置決め治具 | より安定したプレート接触と平面度 |
| ピンホールまたは不連続な接合部 | プロセステストと制御された自動溶接 | より高密度で連続的な接合形成 |
| 内部毛細管損傷の危険性 | 制御された熱入力 | 内部構造が過度の熱にさらされることを軽減 |
| 製品の寸法の違い | 調整可能なプログラムとカスタマイズされたツール | 複数の製品仕様への適応性の向上 |
テストとプロジェクトの承認
最終納品前に、Haifei はさまざまな寸法と厚さのコンポーネントの溶接試験を実施し、プロセス設定を最適化しました。
この機器は、事前承認中に継続的な試運転も行われました。-以下に焦点を当てた評価:
- 溶接パスの一貫性-
- ジョイントの連続性
- ワークの位置決め
- 目に見えるプレートの変形
- 設備の動作安定性
- 顧客のコンポーネント範囲への適合性
漏れ制限、真空保持要件、平坦度許容差、熱性能テストは、完成品規格に従ってお客様が定義する必要があります。{0}{1}これらの許容値を一般的なマシン仕様に置き換えるべきではありません。
他の熱コンポーネント用に装置をカスタマイズできますか?
はい。機械構造、溶接パス、治具は他の薄金属熱管理コンポーネントでも評価できますが、製品名だけでは適合性を判断できません。-
Haifei は以下を確認する必要があります。
- 部品図と外形寸法
- 上下板材
- 個別の板厚
- 継手の形状と溶接位置
- 内部毛細管または支持構造
- 要求される平面度
- シールまたは漏れの-試験基準
- 製品の種類
- 必要な生産量
- ロードとアンロードの設定
最終的な機器構成を確認する前に、サンプルテストを行うことをお勧めします。
なぜHAIFEIと協力するのか?
実際のコンポーネントを使用したプロセステスト
板厚や内部構造が異なれば、熱や圧力に対する反応も異なります。 HAIFEI は、最終的な機械構成の前に、顧客のサンプルを使用して溶接パス、熱影響、治具のコンセプトを評価できます。
設備・備品の開発
溶接機と治具は一体のシステムとして開発されています。サポートが不安定だと製品の平坦性と接合部の形成の両方に影響を与える可能性があるため、これは薄い蒸気チャンバーにとって重要です。
生産ニーズに基づいた自動化
自動化レベルは、製品の種類、目標生産量、オペレータの関与に応じて計画できます。無駄な機能を追加するのではなく、実用的な生産プロセスを実現することに重点を置いています。
-配信前のトライアル運用
機器は出荷前に合意されたサンプルを使用してテストできます。検査基準や合格方法は技術検討段階で確認する必要があります。
よくある質問
