


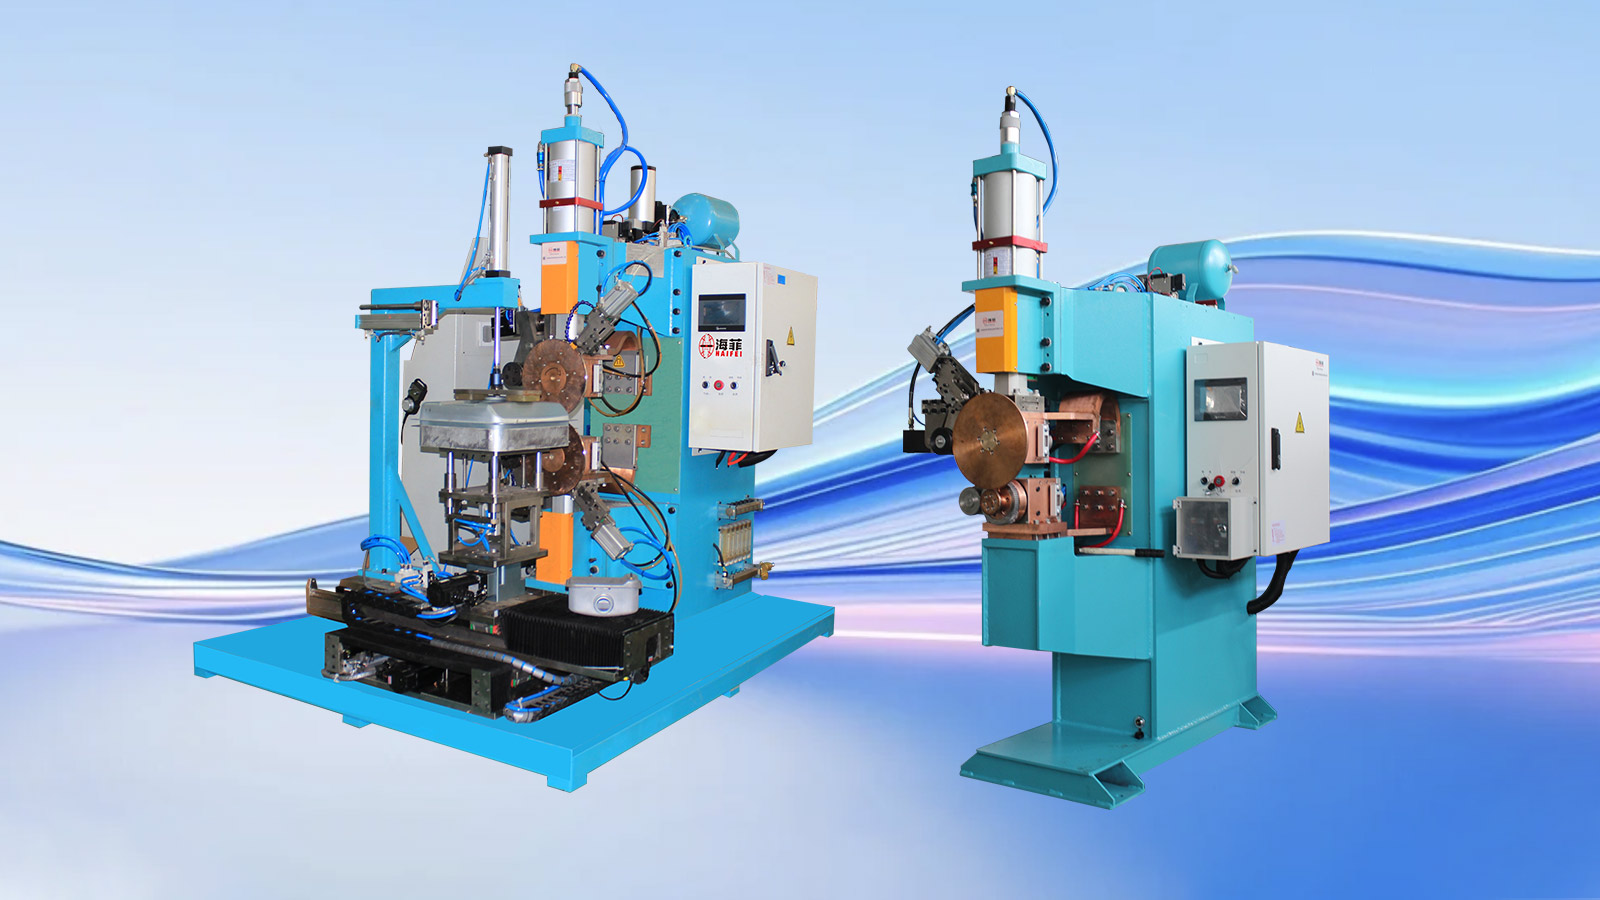
Haifei は、さまざまなオートバイ モデル用の薄板燃料タンク アセンブリを製造するメーカー向けに、このオートバイ用燃料タンク溶接ソリューションを開発しました。{0}
このプロジェクトでは、カスタマイズされたシーム溶接システム、プロファイルに一致する位置決め治具、プログラム可能なプロセス制御を使用しました。{0}このソリューションは、不均一なシェルの位置合わせ、不連続な継ぎ目、過剰な熱変形、生産バッチ間のばらつきに対処するために開発されました。
燃料タンクの寸法、シートの厚さ、接合部のプロファイルはさまざまであるため、最終的な溶接機、工具、プロセスの設定は、お客様の図面とサンプル溶接テストから確認する必要があります。-
プロジェクトの概要
|
プロジェクトアイテム |
詳細 |
| 業界 | 二輪車部品製造 |
| ワーク | バイク用燃料タンクASSY |
| 主な構造 | 湾曲したプロファイルを備えた薄い成形鋼シェル |
| 主な溶接工程 | 連続シーム溶接 |
| メインジョイント | 上部タンクシェルと下部タンクシェル間の接続 |
| 装置 | カスタマイズされたオートバイ燃料タンク溶接機 |
| ツーリング | プロファイル-の位置決めとサポート器具の一致 |
| プロセス制御 | 溶接電流、圧力、溶接時間、保持シーケンスをプログラム可能 |
| 主な品質上の懸念事項 | 縫い目の連続性、漏れのリスク、変形、シェルの位置合わせ |
| 検証 | サンプル溶接、目視検査、寸法検査、その後にお客様指定のリークテストを実施します。- |
このオートバイの燃料タンクの溶接ソリューションは何に使用されますか?
この溶液は、オートバイの燃料タンクの形成された上部シェルと下部シェルを接合するために使用されます。
これらのシェルは通常、薄い壁、曲面、および不規則な周囲接合部を備えています。溶接プロセスでは、タンク本体の歪みを抑えながら連続的な接合を作成する必要があります。
メインシェルの接続はシーム溶接で完了します。回転する電極ホイールが接合部に追従しながら圧力と溶接電流を加え、一連の重なり合う溶接ナゲットを生成します。これらの重なり合う溶接部は、密閉タンク構造に必要な連続した継ぎ目を形成します。
取り付けブラケット、補強部品、フィラー接続、その他の補助コンポーネントには、異なる溶接方法が必要になる場合があります。 Haifei では、タンク全体に 1 つのプロセスを適用するのではなく、各溶接位置を評価します。
顧客の背景
顧客は、いくつかのオートバイモデル用のオートバイ燃料タンクアセンブリを製造しています。
その製品範囲には、さまざまな容量、湾曲したプロファイル、シート構成のタンクが含まれます。このため、製品ごとに 1 つの固定治具と 1 セットの溶接パラメータを使用することが困難になりました。
お客様は、溶接の熱と圧力をより一貫して制御し、ワークピースの位置決めを改善し、繰り返し注文に備えてプロセス設定を維持できる生産ソリューションを必要としていました。
お客様は以前のプロセスでどのような問題を抱えていましたか?
薄いタンクシェルの過度の変形
薄く形成されたシェルは熱の蓄積に敏感です。不均一または過度の熱入力は、膨らみ、局所的な崩壊、エッジの浮き上がり、または全体的な反りを引き起こす可能性があります。
変形は見た目に影響を与えるだけではありません。また、その後の組み立てに支障をきたし、接合部に沿って不均一な接触が生じる可能性もあります。
01
シェルの位置が一貫していない
以前の荷重とクランプの方法は、オペレータに大きく依存していました。
上部シェルと下部シェルが同じ基準点に対して配置されていない場合、ジョイントのギャップとオーバーラップが変化します。その結果、継ぎ目の幅、溶接位置、局所的な入熱にばらつきが生じました。
02
不連続または不完全な溶接
2 つのシェル間の動きが不安定で接触が一貫していない場合、不完全な融合、小さな孔、または不連続な部分が生じる可能性があります。
外側からは許容範囲内に見える溶接でも、まだ小さな漏れ経路が含まれている可能性があります。このため、目視検査は顧客指定の密閉テストに代わることはできません。
03
不安定な溶接エネルギーと圧力
溶接電流、電極圧力、または移動速度の変動は、溶け込みと継ぎ目の形成に影響を与えます。
エネルギーが少なすぎると、関節が不完全になる可能性があります。過剰なエネルギーは、薄板の表面焼け、凹み、変形を引き起こす可能性があります。
04
再利用可能なプロセスレコードがない
以前のプロセスでは、溶接設定を保存および呼び出しするための適切な方法が提供されていませんでした。
オペレーターは、製品を変更するとき、または以前のタンク モデルに戻すときにプロセスを再度調整する必要があり、セットアップ時間が増加し、個人の経験に依存していました。
05
顧客は何を要求しましたか?
お客様は、次のような溶接ソリューションを要求しました。
- 薄く形成されたタンクシェルの入熱を制御
- 膨らみ、反り、局所的な表面損傷を軽減します。
- 溶接前により一貫した接合ギャップを維持します
- 必要なパスの周囲に連続した継ぎ目を作成します
- 溶接電流、電極圧力、移動速度を調整します
- 手動位置決めによる変動を軽減
- さまざまな燃料タンクモデルのプロセス設定を保存
- 生産記録とプロセスのトレーサビリティをサポート
- 異なる容量、プロファイル、シート厚のタンクに適応
- 合意された漏れ試験方法を使用して溶接タンクをチェックできるようにする-
これらはプロジェクトの要件でした。最終的な合格基準は、顧客の図面、製品規格、およびテスト手順に従って定義されます。
なぜ主タンクシェルにシーム溶接が選ばれたのか?
上部シェルと下部シェルには連続した接合が必要です。個々のスポット溶接では、タンク本体の周囲に同じ連続したシール経路を提供することはできません。
シーム溶接機は、回転する電極ホイールを使用して、接合部に沿って電流と圧力を加えます。溶接ナゲットを正しく重ねると、連続した継ぎ目が作成されます。
オートバイの燃料タンクの場合、プロセスでは次の 4 つの要素のバランスを取る必要があります。
| プロセス要因 | 不十分な場合 | 過剰または不安定な場合 |
| 溶接電流 | 不完全な融合または弱い継ぎ目の形成 | 過熱、表面の損傷、または焼き付き- |
| 電極圧力 | 電気的接触不良と不規則な溶接 | 深い凹みまたは局所的な変形 |
| 溶接速度 | 個々の位置での過剰な熱 | 熱不足で溶接が途切れる |
| 保持と冷却のシーケンス | 安定化前の関節の動き | 不必要なサイクル延長や過剰なクランプ |
これらの値は、一般的なマシンカタログだけから選択することはできません。実際の材料、厚さ、シェルのプロファイル、および必要なシール規格を使用して開発する必要があります。
Haifei のカスタマイズされた溶接ソリューション
1. さまざまな燃料タンクサンプルを使用した溶接試験
Haifei は、さまざまな容量、湾曲したプロファイル、シートの厚さを備えたオートバイの燃料タンクの溶接試験を実施しました。
トライアルは以下を評価するために使用されました。
- 溶接-電流範囲
- 電極圧力
- 溶接速度
- エネルギーに満ちた時間
- 保持と冷却のシーケンス
- シェル接触状態
- 目に見える熱の影響
- 溶接の連続性
- 治具のサポート要件
目的は、機器とツールを最終決定する前に、実行可能なプロセスウィンドウを確立することでした。
2. 制御シーム溶接システム
選択された溶接装置は、溶接エネルギー、電極圧力、ワークピースの移動を調整して制御します。
1 つのパラメータの変更が他のパラメータに影響を与えるため、薄い燃料タンクシェルでは安定した制御が特に重要です。たとえば、電流を調整せずに溶接速度を上げると、接合部での入熱が減少する可能性があります。速度を制御せずに電流を増やすと、変形が増加する可能性があります。
したがって、最終的な溶接プログラムは、個別の電流値としてではなく、完全なパラメータ セットとして確立されます。
3. プロファイル-位置決め治具のマッチング
Haifei は燃料タンクのプロファイルに応じて専用の固定具を設計しました。
この治具は、上部シェルと下部シェルの反復可能な位置決めポイントを確立し、溶接中に曲面をサポートします。また、ジョイントの接触を維持し、タンク本体の周囲にクランプ力を分散するのにも役立ちます。
治具の設計では以下を考慮します。
- 燃料タンクの形状と容量
- 周囲の継ぎ目の位置
- 上部シェルと下部シェルの参照
- ジョイントのギャップとオーバーラップ
- クランプ圧力に敏感な領域
- 積み下ろし方向
- 製品切り替え要件
複数のタンク モデルが関係する場合は、交換可能なまたは迅速に交換できる治具コンポーネントを評価できます。{0}
4. 自動位置決めと連続溶接
タンクが装填されて配置された後、固定具は定義された基準に対して砲弾を保持します。
その後、機械は指定された溶接シーケンスに従います。制御された動きにより、手動ガイドによる変動が軽減され、電流と電極圧力に合わせて溶接速度が維持されます。
自動化の正確なレベルは、顧客の要求する出力、利用可能なオペレーター、製品モデルの数に応じて調整できます。
5. プログラム可能なプロセス設定
燃料タンクの仕様に合わせて溶接プログラムを保存できます。
これにより、モデルを変更するときや注文を繰り返すときに、承認されたパラメータ セットを呼び出すことができます。お客様がプロセスのトレーサビリティを必要とする場合は、アクセス制御と生産データの記録も評価できます。{1}
レシピを保存すると手動調整の繰り返しが減りますが、オペレータはロードされた製品に対して正しいプログラムと治具を選択する必要があります。
このソリューションは元の問題にどのように対処しましたか?
|
元々の生産上の問題 |
海肥の構成 |
実用的な機能 |
| 上部シェルと下部シェルの位置が不均一 | プロファイル-に一致する位置決め器具 | 反復可能な荷重参照を確立します |
| 可変ジョイントギャップ | 専用のクランプとサポート構造 | より密接かつ一貫したシェル接触を維持します。 |
| 過度の熱変形 | 電流、圧力、速度の調整制御 | 不要な熱の蓄積を制限します |
| 不連続または不均一な縫い目 | 制御された連続溶接動作 | 再現可能な溶接パスを維持します |
| 手動ガイダンスへの依存 | 自動溶接シーケンス | オペレータに関連する動きの変動を軽減します- |
| 機種変更時の繰り返しセットアップ | 保存された溶接プログラム | 承認された設定を呼び出すことができます |
| 生産記録の欠如 | オプションのデータストレージおよびトレーサビリティ機能 | プロセスレビューと生産管理をサポート |
実際の改善レベルは、顧客の受け入れ基準に照らして検証する必要があります。すべての燃料タンク設計に一般的な割合を適用する必要はありません。
オートバイの燃料タンク完成品にはどの溶接プロセスが使用されますか?
オートバイの燃料タンクのすべての部品を同じプロセスで溶接する必要はありません。
燃料タンクエリア |
一般的なプロセス |
主な目的 |
| 上部および下部メインシェル | シーム溶接 | 連続したシール接合部を形成する |
| 取付金具 | 抵抗スポット溶接 | 構造コンポーネントを効率的に取り付ける |
| 補強パーツ | スポット溶接またはプロジェクション溶接 | 局所的な構造サポートを提供する |
| フィラー接続または不規則な位置 | MIG 溶接またはその他の評価されたプロセス | 電極ホイールに適さない関節に到達する |
| 完成したタンク | 漏れ試験 | 溶接後のシール性能を確認 |
実際のプロセスの組み合わせは、接合部のアクセス、材質、厚さ、製品設計によって異なります。
溶接機ですか、それとも完全な生産ラインですか?
工場の現状に応じてスコープを選択してください。
次の場合は、燃料タンクの溶接ソリューションを選択してください。
スタンピング設備はすでに利用可能です
上部シェルと下部シェルがすでに形成されています
現在の問題は主に溶接の品質または出力です
溶接治具と機械のみをアップグレードする必要があります
既存の研磨、コーティング、テストプロセスは引き続き使用可能
次の場合は、完全な燃料タンク生産ラインを選択してください。
燃料タンク製造工場を新設
ブランキングおよび油圧成形装置も必要です
複数の溶接プロセスを統合する必要がある
研磨、コーティング、漏れテストを計画する必要がある
顧客は工場プロセス全体について支援を必要としています
Haifei は、個別の燃料タンクのシーム溶接機を提供したり、大規模な生産ライン プロジェクトを評価したりできます。{0}}

燃料タンク溶接プロジェクトで海肥と協力する理由
機械の完成前のプロセス評価
機械の選択は、燃料タンクの名前だけではなく、図面、サンプル、溶接試行に基づいて行われます。
01
共同開発した設備と治具
湾曲した薄板タンクの場合、治具のサポートは溶接プロセスの一部です。-したがって、機械と治具は 1 つのシステムとして評価されます。
02
実生産に基づく構成
自動化レベルは、生産量、製品の種類、オペレータの関与、および利用可能な工場スペースに応じて選択されます。
03
-納品前のサンプル テスト
合意されたサンプルは、プロセス開発と出荷前の事前承認に使用できます。{0}
04
個々の機械と生産ラインのサポート
お客様は、溶接機のプロジェクトから始めることも、成形、溶接、仕上げ、検査、組み立てを含むより広範なソリューションをリクエストすることもできます。{0}
05
よくある質問

01.バイクの燃料タンクに最適な溶接方法は何ですか?
02.1 台の機械で異なるオートバイの燃料タンクのモデルを溶接できますか?
03.Haifei はどのようにして溶接中の燃料タンクの変形を軽減しますか?
04.シーム溶接だけで燃料タンクが漏れないことは保証できますか?
05.Haifei は注文前に燃料タンクのサンプルをテストできますか?
06.海肥は完全な燃料タンク生産ラインを提供できますか?