

スポットウェルディンgおよび投影溶接、両方のタイプの抵抗溶接g、主に溶接の原則、ワークの準備、およびアプリケーションシナリオ.の重要な比較を強調する簡潔な比較があります。
1.溶接原理
スポット溶接:
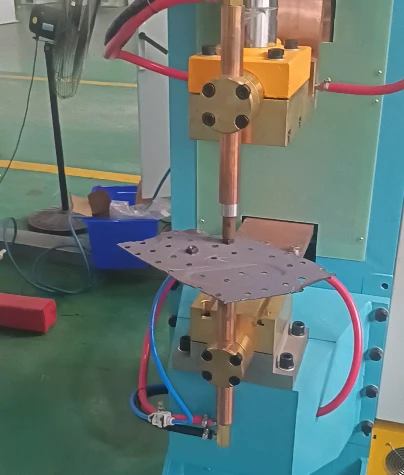
電流は、重複するワークピースを押す2つの円筒形電極を通過し、接触領域で熱を生成して溶接ナゲット{.を形成します
熱は、電極とワークピースの間の直接接点に集中します.
投影溶接:
電流は、事前に定義された投影(e {. g .、エンボスポイント、ボス)に焦点を当てています。
これらの投影で熱が濃縮され、他の領域の熱を最小限に抑えながら溶接を形成するように溶かします.

2.電極設計
スポット溶接:
電極はシンプル(円筒形またはフラット)で、ワークピースの厚さに合わせて形を整えています(e {. g .、フラット、凹).
ワークピース表面との直接接触により、溶接位置.
投影溶接:
電極は、多くの場合、平らまたは溝式のプレートであり、複数の投影に均一な圧力をかけるように設計されています.
プロジェクションが溶接ポイントを決定するため、電極は複雑なヒントを必要としません.
3.ワークピースの準備
スポット溶接:
良好な電気接触(E {. g .、脱脂、脱線).を確保するために、きれいな平らな表面が必要です。
事前に製造された機能は必要ありません。
投影溶接:
投影は、スタンピング、エンボス加工、または機械加工を介してワークピースに事前に形成する必要があります.
一貫した溶接品質のための投影サイズ、形状、および位置を制御するために重要.
4.要約:各メソッドを選択するタイミング
IFのスポット溶接を選択します:
シンプルで個別のスポットで薄いシートを溶接する必要があります.
コストと速度は主な関心事です.
ワークピースは平らで、両側からアクセスできます.
ifを選択します:
ワークピースには、事前に定義された投影があります(e {. g .、スタッド、エンボスポイント).
厚い材料またはパターンの複数のスポットを溶接する必要があります{.
より高い関節強度と正確な溶接制御が必要です.
両方のテクニックは、製造において不可欠ですスポット溶接複雑で強化されたジョイントに優れている大量の薄金属アプリケーションと投影溶接の支配.


