

拡散結合(または拡散溶接)非常に用途が広く、幅広い材料に参加できます。異なる組み合わせを含む
従来の融解技術を使用して溶接することは困難または不可能です{.ここに、明白な言葉での内訳があります。
✅ よく結合する材料
| カテゴリ | 例 | なぜ彼らが働くのか |
|---|---|---|
| 同様の金属 | チタン&アロイ(ti -6 al -4 v) | 原子は簡単に拡散します。酸化物層は熱/圧力の下で壊れます. |
| ニッケルスーパーアロイ(インコルエル) | 高温強度が維持されています。融解欠陥はありません. | |
| 銅および銅合金 | 優れた導電性;に最適です電気バスバー、熱交換器. | |
| アルミニウムと合金 | 低融点エイズ拡散。融合溶接からの割れを避ける. | |
| 異なる金属 | 銅からアルミニウム | 脆い金属間の脆い(パラメーターが正確である場合!).バスバーのキー. |
| 鋼からチタンへ | 航空宇宙ハイブリッドの強力なインターフェイスを作成. | |
| タングステンから銅 | パワーエレクトロニクスでヒートシンク(E . g .、IGBTモジュール). | |
| 耐火物 | タングステン、モリブデン、タンタルム | 極端な融点は、融合溶接を不可能にします。拡散は機能します! |
| 陶器 | アルミナ(al₂o₃)、炭化シリコン(sic) | センサー、アーマー、または半導体ツールのために金属またはその他のセラミックに結合. |
| 複合材料 | C/C(炭素炭素)、SIC/SIC | 繊維補強を保存します。ダメージの融解を避ける. |
| 金属間 | アルミニドチタン(Tial)、ニッケルアルミニド | 溶けたときは脆すぎます。ソリッドステートボンディングはプロパティを保持します. |

⚠️ 余分な注意が必要な材料
| 材料 | チャレンジ | 解決 |
|---|---|---|
| ステンレス鋼 | クロム酸化物層は拡散.に抵抗します | 酸化物を除去するための超高真空または水素大気. |
| アルミニウム | 丈夫で安定した酸化物層(al₂o₃). | .を接着する前の機械的スクラビング +化学エッチング |
| 銅アルミニウム | FormsBrittleCual₂Intermetallics . | 正確な制御温度/時間/圧力のハイアイ語の機械成長を制限する. |
| マグネシウム | 可燃性;酸化物を除去するのが難しい. | 高圧による低温結合. |

🔧 すべての材料の重要な要件
表面準備:
でなければなりません原子的にきれい(油、酸化物、汚染物質なし).
化学エッチング、プラズマクリーニング、または機械的研磨.を介して達成
熱:
通常融点の50〜90%(程度またはk).
e . g .、銅:〜700度;チタン:〜850度.
プレッシャー:
確保するのに十分です親密な接触(金属の場合は5〜20 MPa).
薄い部品の歪みを避ける.
時間:
数分〜時間(セラミック/異なるペアの場合).
雰囲気:
真空または酸化を防ぐための不活性ガス(アルゴン).
💡 材料の選択が業界で重要である理由
エレクトロニクス:
電力モジュールの銅セラミック結合(ハイアイ語マシンは高電流バスバーを有効にします).
航空宇宙:
チタンタービンブレード +ニッケル合金=より明るく、強いエンジン.
核/エネルギー:
ジルコニウム燃料クラッディングまたはタングステン容量のプラズマ向け成分.
EVバッテリー:
アルミニウム間拡散結合柔軟なバスバーでは、熱蓄積なしで電流を運びます.
🚫 めったに結合しない材料
鉛、亜鉛、ブリキ:融点が低すぎる。圧力の下で変形.
ほとんどのポリマー:拡散温度で劣化.
高反応性金属(e . g .、ウラン):特殊な施設が必要.
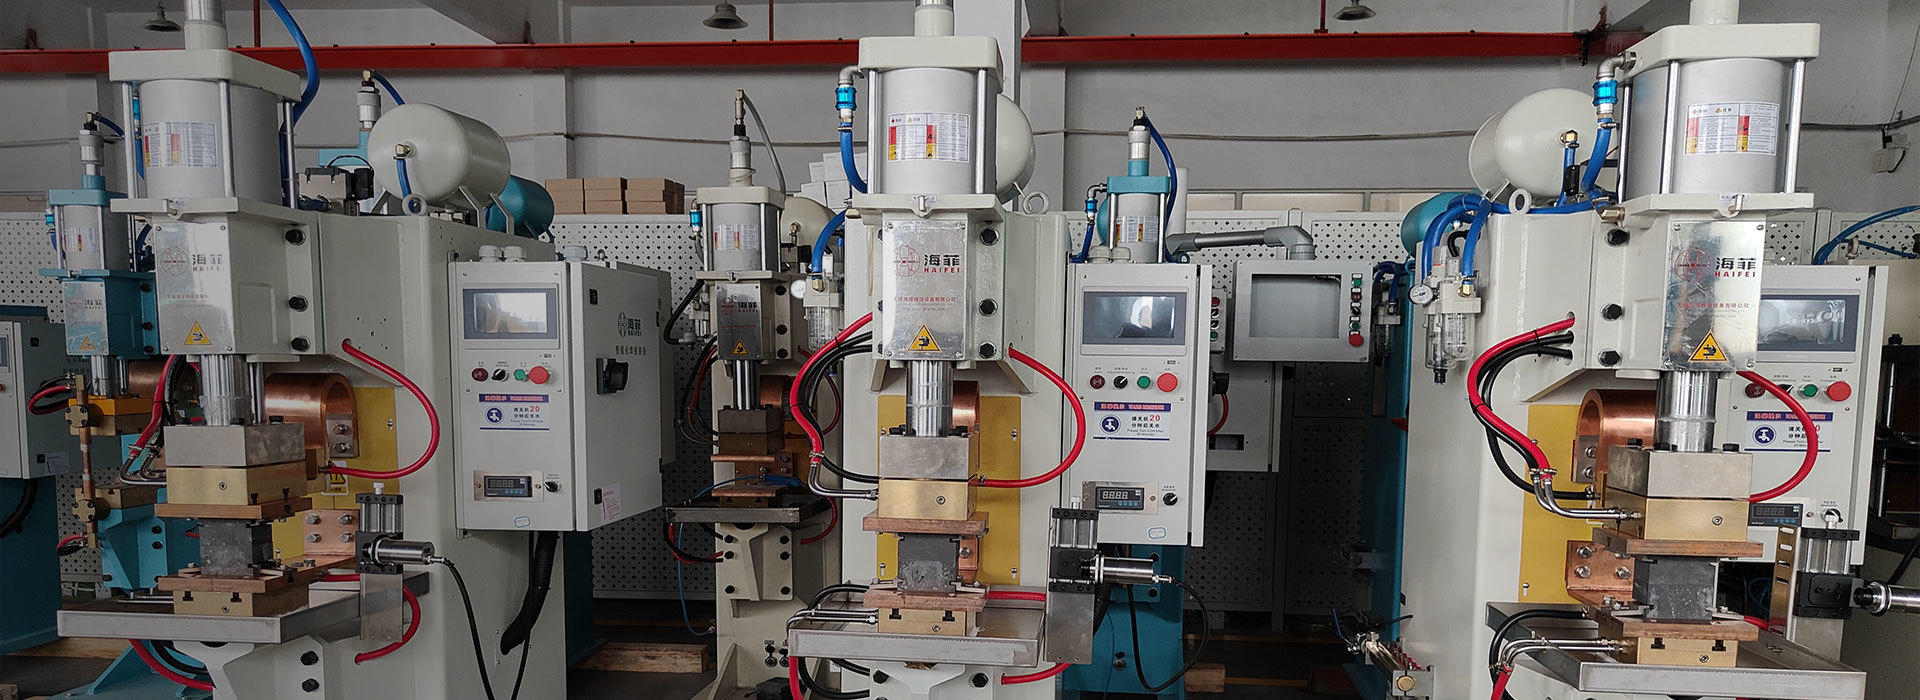
要するに:拡散結合は機能します金属、セラミック、複合材料、および異なるペア融解がダメージを引き起こす場合.の成功は次のことに依存します。
① 表面の清潔,
② 正確な熱/圧力制御(のようにハイアイ語システムの使用)、
③ 忍耐!(原子をゆっくりと動かします).
それは、技術、エネルギー、航空宇宙のミッションクリティカルなジョイントの頼りになる方法です! 🚀


