

スパッタは、抵抗スポット溶接において最も一般的でコストのかかる問題の 1 つです。業界統計によれば、スポット溶接欠陥の 30% 以上が過度のスパッタに直接関係しています。これは溶接の外観に影響を与えるだけでなく、接合強度の低下、電極の摩耗の促進、洗浄コストの増加、および潜在的な安全上の危険を引き起こします。
中周波スポット溶接機溶接実演


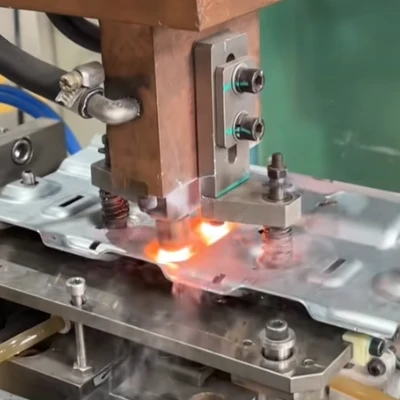

従来の交流スポット溶接機と比較して、MFDC(中周波DC)スポット溶接機優れた制御精度、より速い応答、より優れたエネルギー制御を提供し、スパッタ抑制に最も効果的なソリューションとなります。この記事では、現代の製造において MFDC スポット溶接機がどのようにして溶接スパッタを組織的に除去するかについての包括的な技術分析を提供します。
1. ワーク表面の清浄度: スパッタに対する防御の第一線
広範な溶接テストにより、次のことが確認されています。
- 材料表面に油、錆、酸化物が存在するとスパッタ発生確率が2~4倍に増加します。
汚染物質は接触抵抗を不安定にし、次のような問題を引き起こします。
- 突然の温度上昇
- 局所的な金属爆発
- 激しい溶融金属の噴出
推奨される業界標準:
- 表面接触抵抗:50–200 μΩ
- 油膜厚さ:10μm以下
- 酸化層: 研磨、ブラッシング、化学洗浄により完全に除去
適切な表面前処理 (アルコール洗浄、超音波洗浄、または自動脱脂ライン) を使用すると、溶接を開始する前にスパッタ率を 40 ~ 60% 削減できます。
2. スパッタ抑制の核となる溶接パラメータの精密制御
3 つの基本的な溶接パラメータは次のとおりです。
- 溶接電流(kA)
- 溶接時間 (ミリ秒)
- 電極圧力(kN)
これらのパラメータは動的バランスを維持する必要があります。逸脱すると、すぐにスパッタが発生する可能性があります。
材料別の一般的な安全パラメータ範囲:
| 材質の種類 | 電流範囲 | 溶接時間 | 電極力 |
| 冷間圧延鋼- | 6~12kA | 100~300ミリ秒 | 1.5~3.5kN |
| 亜鉛メッキ鋼 | 7~14kA | 120~350ミリ秒 | 2.0~4.0kN |
| ステンレス鋼 | 8~16kA | 80~250ミリ秒 | 2.5~5.0kN |
| 銅合金 | 12~25kA | 50~180ミリ秒 | 3.0~6.0kN |
-亜鉛メッキ鋼板の 2 段階電流制御
亜鉛めっきされた材料は、亜鉛の蒸発により特にスパッタが発生しやすいです。業界標準のソリューションは、次の 2 段階の電流制御です。-
- ステージ 1:亜鉛コーティングを突き破る低電流
- ステージ 2:安定した溶接ナゲットを形成するための通常の溶接電流
現場データによると、2 段階電流制御により亜鉛メッキ鋼板上のスパッタが 50% 以上減少することが示されています。{0}
MFDC スポット溶接機は 0.1 ミリ秒- レベルのデジタル電流精度を実現し、このプロセスの安定性と再現性を高めます。
3. 電極システムの管理: スパッタの隠れた主な原因
以上25% スパッタ-関連の故障の原因は、次のような電極の磨耗または汚染です。
- 深刻な先端侵食
- 電極面に金属ピックアップを搭載
- 変形・ズレ
これらの問題により、次のような問題が発生します。
- 異常に高い電流密度
- 不均一な熱分布
- 激しい溶融金属の排出
電極制御における MFDC の主な利点
標準化された電極メンテナンスにより、さらに 20 ~ 35% のスパッタ削減が達成可能.
サーボ-制御の定圧システム
- 圧力精度±1%以内
- 溶接サイクル全体を通して安定した力
高効率の水冷-
- 冷却温度:5~30度
- 電極寿命の延長:30–50%
自動電極ドレッシングと摩耗アラーム
- 溶接数の追跡
- リアルタイムのメンテナンス リマインダー
4. インテリジェントな閉ループ制御-: 受動的反応から能動的予防へ
最新のMFDCスポット溶接工現在、AI- ベースのインテリジェントな溶接制御システムが搭載されており、以下の機能を備えています。
- 32ビットDSPプロセッサ
- サンプリング周波数:1 秒あたり 10,000 回以上
- フィードバックの応答時間:<1 ms
インテリジェントなシステム機能:
1、-以下のリアルタイム監視:
- 動的電流曲線
- 電極圧力曲線
- 接触抵抗の変化
2、自動検出:
- スパッタの危険性
- 過熱
- 不完全な融合
3、適応補償:
- 自動電流補正
- 動的溶接時間調整
バッテリー パック、バスバー、エネルギー貯蔵、高一貫性の生産ラインでは、インテリジェントな MFDC システムにより溶接欠陥率を 0.3% 未満に抑えることができ、従来の AC 溶接機の能力をはるかに上回ります。{0}
5. 体系的なプロセス制御は単一パラメータ調整よりも優れたパフォーマンスを発揮します-
1 つのパラメータを調整するだけでは、真のスパッタ抑制は決して実現できません。完全なシステム調整が必要です。
- 安定した表面状態
- 最適化された現在時間圧力マッチング
- 健全な電極形状
- 効率的な冷却システム
- リアルタイムの-インテリジェントな閉ループ制御-
MFDC スポット溶接の真の価値は、単一の機能ではなく、システム レベルのスパッタ抑制機能にあります。{0}
結論: MFDC スポット溶接機がスパッタ制御に最適なソリューションである理由
検証された産業パフォーマンスデータに基づく:
- スパッタ率の低減:40–70%
- 溶接強度の一貫性の向上:25%+
- 電極寿命の延長:30–50%
- やり直しとスクラップ率が大幅に減少
- 総生産コストを大幅に削減
MFDCスポット溶接機単に「スパッタを減らす」だけではなく、-インテリジェントな閉ループ-システム レベルの制御によってスパッタを発生源から除去します。-
新エネルギー、電池製造、自動車、エネルギー貯蔵、板金製造、銅母線溶接などの業界にとって、MFDC スポット溶接は、高品質でスパッタのない生産を実現する標準ソリューションとなっています。{0}{1}


