

新エネルギー、電力、太陽光発電 (PV) エネルギー貯蔵など、高い信頼性が求められる産業が急速に発展する中、重要な電気接続の品質がシステム全体の性能、安全性、耐用年数に直接影響します。ろう付けや融着などの従来の溶接プロセスは、はんだ残留物、大きな熱影響部(HAZ)、接続点の腐食のしやすさなどの課題に直面することが多く、新世代の高出力、高密度の電気機器の需要には不十分です。-


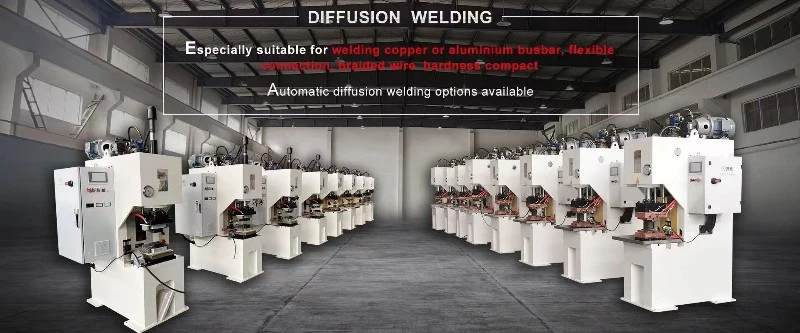
の拡散溶接機(具体的には、ポリマー拡散溶接機(PDWM))は高度なソリッドステート接合技術であり、こうした業界の問題点を解決するための中核機器として急速に普及しつつあります。{0}}材料の融点以下で高強度、シームレスな分子レベルの接続を実現することで、電力バスバー、バッテリー モジュール、絶縁アセンブリなどの重要なコンポーネントを製造するための革新的なソリューションを提供します。-
I. 拡散溶接のコア技術分析: 固体接合の秘密-
拡散溶接機で採用されている技術は、分子拡散の原理に基づいた固体接合です。{0}溶融と再凝固に依存する従来の溶接とは異なり、PDWM の中核には、中間層としてポリマー材料を使用することが含まれます。-このプロセスは、正確に制御された温度と圧力の下で、接合される材料 (通常は銅やアルミニウムなどの金属) の界面での分子鎖の相互浸透と絡み合いを促進し、最終的に強固な冶金学的結合を形成します。
1. 動作原理: 分子-レベルの「シームレスな」接続
PDWM 結合プロセスは、材料の再結晶温度よりも低い温度で行われます。これにより、高温溶解による金属微細構造の変化、結晶粒の粗大化、性能低下が効果的に防止されます。-
- コアメカニズム: この装置は精密加熱システムを使用して、ワークピースとポリマー中間層を特定の「拡散活性化温度範囲」(通常は金属の融点より低いがポリマーのガラス転移温度より高い温度)まで加熱します。同時に均一な圧力が加えられ、固体状態の 2 つの接触界面で原子または分子スケールの相互拡散と移動が引き起こされます。-。これにより、細孔や欠陥のない高密度の接続層が形成されます。-
2. 機器の構成と主要な技術パラメータ
高度な PDWM は精密制御の統合システムであり、その性能が溶接品質に直接影響します。
| キーシステム | 機能の説明 | コアコントロールインデックス | |
| 1 | 精密加熱システム | 高速、均一、正確な温度制御を実現し、材料が確実に拡散活性化温度に達するようにします。 | 温度制御精度:±2度以内に維持する必要があります。 |
| 2 | 圧力制御システム | 均一かつ一定の圧力を加えて維持し、界面接触を確実に密接にし、分子の拡散を促進します。 | 圧力変動: 設定値の 5% を超えてはなりません。代表的な圧力範囲:0.5~5MPa。 |
| 3 | インテリジェントな操作インターフェイス | マルチセグメントの温度プログラミング、リアルタイムの圧力フィードバック、プロセス パラメータの保存/トレーサビリティが可能になります。{0}{1} | 自動化レベル: マルチステーションの操作とプロセス パラメータの自己適応型最適化をサポートします。{0}{1} |
新エネルギー車で一般的に使用される銅箔フレキシブル コネクタの場合、PDWM は 160 ~ 200 度の温度範囲と 1.5 ~ 3.0 MPa の圧力下で 90 ~ 180 秒以内に高品質の接合を完了でき、母材強度の 90% 以上の接合強度を達成します。{0}
II.詳細なワークフローとプロセス制御の要点
拡散溶接の完全なプロセスには、相互に関連した 3 つの重要な段階が含まれており、溶接の品質を確保するには各段階での正確な制御が不可欠です。
1. 治療前段階: 成功の基盤
溶接を行う表面の清浄度と平坦度は、拡散を成功させるための必須条件です。油、塵、酸化物層があると、分子の接触と拡散が著しく妨げられます。
- 表面の洗浄: 汚染物質を完全に除去するには、化学洗浄または機械研磨を使用する必要があります。
- 粗さの制御: 研究により、表面粗さ (Ra 値) を 1.6 ~ 3.2 μm の範囲内で正確に制御すると、有効接触面積が最大化され、最高の拡散効果が得られることが示されています。
- 表面活性化: 拡散が難しい特定の材料の場合、表面分子活性を高めるためにプラズマまたは化学活性化処理が必要な場合があります。
2. 熱-圧縮拡散段階: プロセスの中核
これは分子結合を達成するための重要なステップです。この装置はワークピースをあらかじめ設定された拡散活性化温度まで加熱し、均一な圧力を加えます。
- 温度プロファイル: 材料内の過剰な熱応力を回避するために、複数セグメントでプログラムされた加熱が使用されます。{0}}温度は拡散活性化範囲内で安定しており、ポリマー鎖セグメントが界面を越えて相互浸透を開始するのに十分な可動性を確保する必要があります。
- 圧力の均一性: すべての点で一貫した接触気密性を確保するには、圧力を溶接界面全体に均一に分散する必要があります。圧力変動が過剰または不均一であると、局所的な拡散が不十分になったり、材料が変形したりする可能性があります。
3. 冷却および硬化段階: 構造の安定化と内部応力の緩和
圧力を維持しながら制御された冷却が実行され、拡散した分子鎖が新しい平衡位置に固定され、安定した接続構造が形成されます。
- 冷却速度: 冷却速度は、最終接合部の内部応力と機械的特性に大きく影響します。急速な冷却は熱応力の集中を引き起こし、ジョイントの疲労寿命を短縮する可能性があります。したがって、ジョイントの微細構造と機械的性能を最適化するには、通常、セグメント冷却または徐冷方法が推奨されます。
Ⅲ.従来の溶接技術との比較優位性
拡散溶接機は、その独特の固体接合特性により、特に信頼性の高い電気接続の分野において、溶融溶接、ろう付け、超音波溶接などの従来の技術に比べて明確な利点をもたらします。-
| 比較メトリック | 拡散溶接(PDWM) | 従来の融着/ろう付け | 従来の超音波溶接 |
| 接着原理 | 分子拡散、固体結合- | 溶融と再{0}}凝固、液体-状態の結合 | 高周波振動、摩擦熱、固体接合- |
| 接触抵抗 | 非常に低い(0.1mΩ未満も可能)、安定した性能 | 高い、はんだや酸化層の影響を受けやすい | 低いが、溶接チップが摩耗しやすい |
| 接合強度 | Close to base material strength (>90%) | 変動が大きく、毛穴やインクルージョンが発生しやすい | 強度は振幅と圧力に依存し、疲労亀裂が発生しやすい |
| 熱影響区域(HAZ)- | 最小限、熱変形なし | 大きく、微細構造の変化や性能低下を招きやすい | 小型だが局所的な応力集中がある |
| 生産効率 | High, supports multi-station simultaneous operation, efficiency increase of >40% | 低い、予熱、溶解、冷却などの複雑な手順が必要 | より高いですが、ワークピースのサイズと厚さによって制限されます |
|
環境への影響 |
はんだなし、フラックスなし、煙なし、有害ガスの排出なし | はんだとフラックスが必要で、環境リスクを引き起こす | 公害はないが騒音は発生する |
実際の試験データによると、ポリエチレン材料接続の場合、PDWM 接合部の引張強度保持率は 92% 以上に達し、従来のホットメルト溶接で達成される 75%-85% を大幅に上回っています。さらに、はんだやフラックスを消費しないため、PDWM の全体的な製造コストは 15% ~ 25% 削減でき、エネルギー消費量は従来の溶接よりも約 30% 低くなります。
IV.新エネルギーおよび電力産業における特定のアプリケーションとデータ
のフレキシブル箔バスバー固化&融着機新エネルギー車、太陽光発電、送配電など、新エネルギー電力システムの「高効率・高信頼性」を実現するためのキーテクノロジーです。
1. 新エネルギー車の電気システム: 高電圧接続の問題の解決-
PDWM アプリケーションは、電気自動車のパワー バッテリー パックと高電圧配電ユニット (PDU) で重要です。{0}
- バッテリー フレキシブル コネクタ (バスバー): PDWM は、バッテリー モジュール内の銅/アルミニウム箔フレキシブル コネクタに広く使用されています。拡散溶接技術を用いたコネクタは、接触抵抗が0.1mΩ以下に安定して制御されており、従来のレーザー溶接に比べて約20%低減されています。この極めて低い接触抵抗により、電流伝送中のジュール熱損失が大幅に低減され、それによってバッテリー パックの全体的な効率と航続距離が向上します。
- 異種材料の接合: PDWM は、銅-アルミニウム複合プレートとポリマー絶縁層との統合接合を実現し、異なる材料間の熱膨張係数の不一致によって引き起こされる接続不良の問題を効果的に解決します。大手バッテリーメーカーは、この技術を使用することで、厳しい振動試験におけるバッテリーパックの故障率が 60% 以上減少したと報告しています。
2. PV エネルギー貯蔵システムのアプリケーション: システムの安定性の向上
PV インバータ、電力変換システム (PCS)、およびバッテリ エネルギー貯蔵モジュール (ESS) では、PDWM は重要なバスバー接続とコレクタ プレート アセンブリに使用されます。
- 低熱損失動作: 電力業界のテストでは、拡散溶接で接合された導電性コネクタは温度上昇テストで優れた性能を発揮し、長期動作温度は従来の接着またはボルト接合より 8-12 度低いことが示されています。これにより、特に高温環境におけるシステムの安全性と耐用年数が大幅に向上し、断熱材の劣化が効果的に防止されます。
- 高信頼性: PDWM は、エネルギー貯蔵システム内の内部接続の長期安定性と耐震性を保証し、グリッド規模のエネルギー貯蔵システムの 20+ 年の耐用年数要件を満たします。-
3. 電力伝送および配電: バスバー伸縮継手の理想的な選択
開閉装置、変圧器、母線路システムでは、PDWM を使用して母線伸縮継手や柔軟な導電性ストリップが製造されます。これらのコンポーネントは、電力システムの動作中の熱膨張/収縮および振動に耐える必要があります。拡散溶接によるシームレスで高強度の接続により、長期の動的応力下でも伸縮継手の導電性と機械的完全性が確保されます。-
V. 機器の選択とメンテナンスに関する専門的なアドバイス
拡散溶接機の選択とメンテナンスは、長期的かつ効率的な生産を確保するための鍵となります。{0}}
1. 機器の選択に関する考慮事項
| 選択要素 | 詳細な説明と推奨事項 |
| 技術パラメータのマッチング | 主な溶接材料(銅、アルミ、複合材)の種類と板厚範囲に基づいて、適切な温度制御範囲(通常は室温から400度までをカバーする必要があります)と調整可能な圧力(0.5〜5MPa)を備えたモデルを選択します。 |
| 作業台の設計 | ワークの最大サイズを考慮し、十分かつ均一に加熱される作業領域を備えた装置を選択してください。大型のバスバー溶接の場合は、温度の均一性を確保するために、マルチゾーンの独立した温度制御を備えたモデルを優先してください。- |
| 自動化とインテリジェンス | 大量生産シナリオの場合は、自動ロード/アンロード機構、視覚的位置決めシステム、プロセス パラメーター ストレージ機能を備えたインテリジェント モデルを優先します。新世代の機器には、リアルタイム監視機能と障害事前警告機能が搭載されている必要があります。{{2} |
| エネルギー効率 | 機器の加熱効率と断熱性能に注目してください。高効率の装置により、動作エネルギー消費量が約 25% 削減され、溶接サイクルが短縮されます。 |
2. 使用法とメンテナンスの必需品
- プロセス データベースの確立: さまざまな材料や厚さの完全なプロセス パラメータ データベースを作成し、「ワンクリック リコール」のために最適な温度、圧力、時間曲線を記録します。-
- 定期的な校正: 温度センサーと圧力計はコアコンポーネントです。制御精度が必要な範囲内に収まるように、四半期ごとに専門的な校正を行うことをお勧めします。
- 金型と作業台のメンテナンス: 作業台と圧力ヘッドの金型を清潔で平らに保ち、溶接の品質に影響を与える可能性のある傷や酸化物の残留物を避けてください。
- 予防保守: 発熱体の抵抗、油圧または空気圧システムのシール、電気接続の堅固さの定期検査など、予防保守計画を確立します。
VI.業界動向と将来展望
拡散溶接技術は急速な発展段階にあり、将来のトレンドはインテリジェンス、精度、新材料の適応性に焦点を当てています。
1. インテリジェンスとインダストリー 4.0 の統合
新世代の PDWM 機器は、モノのインターネット(IoT)テクノロジーと人工知能(AI)アルゴリズムを統合しています。-
- -リアルタイムの品質モニタリング: アコースティック エミッションや赤外線熱画像などのセンサーを統合することで、溶接プロセス中のリアルタイムの品質モニタリングとデータ取得が可能になります。-
- 自己適応型プロセス最適化: AI アルゴリズムは、材料バッチの変動や周囲温度の変化に基づいて溶接パラメータを自動的に微調整し、-プロセス パラメータの自己適応型最適化を実現し、スクラップ率を最小限に抑えます。市場分析によると、2025 年までに、新しい機器の 40% 以上がこれらのインテリジェント機能を備えるようになるでしょう。
2. 新素材と応用分野の拡大
- 複合材料溶接: 炭素繊維強化ポリマー (CFRP) やナノ強化ポリマーなどの新世代複合材料向けに専用の拡散溶接プロセスが開発されており、航空宇宙や鉄道輸送などのハイエンド分野での軽量かつ高性能の接続の需要に応えています。{2}{3}{3}
- 市場の成長: 新エネルギー車およびエネルギー貯蔵市場の爆発的な成長に伴い、PDWM の需要は今後も急増すると予想されます。 Grand View Research は、世界の拡散溶接機市場規模は 2027 年までに 38 億 7,000 万ドルに達し、年間平均成長率 (CAGR) は約 8.2% になると予測しています。
結論
拡散溶接機は、独自の固体接合の利点を備えており、新エネルギーおよび電力産業において不可欠な重要な製造ツールとなっています。{0}従来の接続技術の限界を解決するだけでなく、製品の信頼性の向上、運用コストの削減、環境パフォーマンスの向上により、企業に大きな競争上の優位性をもたらします。
技術革新と品質向上に取り組む企業にとって、PDWM テクノロジーを深く理解して適用することは、業界のチャンスを掴み、中核となる競争力を高めるための重要な戦略的選択となります。


