

固体接合の革命-: 拡散溶接が「究極のソリューション」である理由
最新のパワー エレクトロニクス、電気自動車(EV)、スマート グリッド産業の進化において、大電流送電の信頼性はシステムの安全性の生命線となっています。{0}}銅製フレキシブル コネクタは、機械的振動を吸収し、取り付け位置のずれを補正し、高効率の導電パスを提供するように設計された重要なコンポーネントです。-これらのコネクタに使用される製造プロセスは、最終製品の性能上限に直接影響します。様々な接合技術の中でも、拡散溶接は、その独自のソリッドステート接合特性により、高性能銅製フレキシブル コネクタの「ゴールド スタンダード」として浮上しています。{0}


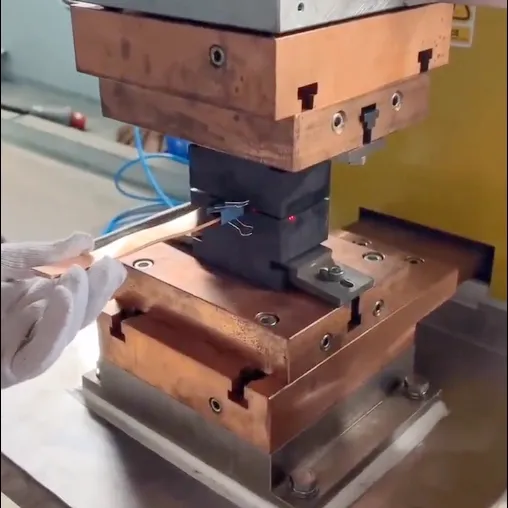
技術原理: 原子拡散から冶金融合まで
拡散溶接は、単純な物理的プレスプロセスをはるかに超えています。これは、高温と高圧の相乗効果によって達成される精密固体溶接技術です。{0}中心的なメカニズムには、通常、材料の融点 (0.6T ~ 0.8T) の 60% ~ 80% の範囲の温度で、きれいな銅表面を密着させることが含まれます。この段階で、銅原子はエネルギー障壁を克服するのに十分な熱エネルギーを獲得し、界面を越えて相互拡散と移動を開始します。
このプロセスには、微細な塑性変形と粒界の再構築が伴います。時間の経過とともに、元の接触界面は消失し、代わりに連続的な粒子の成長が生じます。最終的には、物理的構造、化学組成、および電気的特性が卑金属と同一の冶金学的結合が分子レベルで形成されます。この「シームレスな」融合が、拡散溶接が極端な動作条件下でも優れた性能を維持できる根本的な理由です。
銅コネクタの拡散溶接の主な利点: 価値分析
拡散溶接は、主に導電性、機械的信頼性、製造精度における圧倒的な性能により、ハイエンド製造業で非常に好まれています。{0}

ピーク電気伝導率と熱管理
拡散溶接はフィラー材料 (銀ろう箔や錫ペーストなど) に依存しないため、接合部に異物の金属層がありません。これにより、接触抵抗の増加はほぼゼロになります。-高電流環境では、この均一な接続により局所的な温度スパイクが大幅に軽減され、電力損失が最小限に抑えられます。{3}}エネルギー効率が最優先される電力システムの場合、拡散溶接は変換効率を高めるだけでなく、優れた熱管理により周囲の電子部品の寿命を延ばします。
優れた機械的信頼性と耐疲労性
拡散溶接によって形成された接合部は、通常、母材の強度の 100% を達成します。このプロセスは固体状態で行われるため、熱影響部が最小限に抑えられ、銅箔本来の柔軟性と疲労強度が維持されます。機械的振動や熱膨張による変位に頻繁に耐える必要があるフレキシブル コネクタの場合、拡散溶接接合は比類のない構造安定性を提供します。{4}さらに、異種金属界面が存在しないため、電気腐食のリスクが完全に排除され、湿気の多い環境や高塩分環境での長期信頼性が保証されます。-
グリーン マニュファクチャリングと高精度の幾何学的制御-
クリーンな生産プロセスである拡散溶接にはフラックスが不要で、発生源での有害なヒューム、スパッタ、または有毒物質の放出が排除されます。また、溶融凝固を起こさないため巨視的な変形が少なく、非常に高い寸法精度と滑らかな表面仕上げが可能です。この精度により、多くの場合、二次研削や化学洗浄の必要性がなくなり、現代のグリーン製造基準に沿って後処理ワークフローが大幅に合理化されます。-
拡散溶接の限界と産業上の課題
拡散溶接は性能の点ではほぼ完璧ですが、参入障壁が高く、プロセス要件が厳しいため、意思決定者は合理的なコスト パフォーマンスのトレードオフを必要とします。{0}{0}{1}{2}{2}
初期投資と運用コストが高い
拡散溶接では、極めて高い装置精度が要求されます。高性能機械には、高度な圧力制御システム、高周波誘導加熱、または高真空環境が必要となるため、従来のろう付けまたはスポット溶接装置よりも設備投資が大幅に高くなります。{2}さらに、さまざまなコネクタ仕様に合わせてカスタム ツールやダイスが必要となるため、小規模バッチ、多品種混在の生産環境では柔軟性と費用対効果が制限される可能性があります。{6}{6}{7}
厳格な表面前処理と環境管理
拡散プロセスは表面の清浄度に非常に敏感です。銅箔上の酸化スケール、油、または指紋が微量であっても、原子拡散に対する物理的障壁として作用し、結合強度の低下や導電性の低下につながる可能性があります。したがって、厳密な化学洗浄、機械研磨、またはプラズマ処理プロトコルを実行する必要があります。この表面の完全性への依存度が高いため、生産サイクルが複雑になり、クリーンルーム-スタイルの環境制御に対する要求が高まります。
生産スループットと幾何学的制約
-秒未満のサイクルの超音波溶接と比較して、拡散溶接では完全な原子拡散を確保するためにより長い加熱、保持、冷却時間が必要です。最新の産業用印刷機はサイクル タイムを最適化するためにマルチステーション設計を採用していますが、超大量生産では依然としてスループットがボトルネックになる可能性があります。-さらに、このプロセスは現在、平面重ね接合に最も適しています。複雑な 3D 形状全体に均一な圧力分布を確保することは、業界にとって依然として重要な技術的課題です。
接合技術の比較分析:最適な選択をする
エンジニアがデータに基づいて技術的な選択を行えるよう、次の表では銅製フレキシブル コネクタに一般的に使用される 3 つのコア溶接技術を比較しています。{0}
| 評価指標 | 拡散溶接 | ろう付け | 超音波溶着 |
| 電気的性能 | 耐フィラー性なし | フィラーの抵抗率の影響を受ける | ソリッドステート、ワイドコンタクト |
| 接合強度 | 卑金属と同等 | フィラーによって異なります | 溶接面積/厚さによる制限あり |
| 設備費 | 精密および真空システム | 一般的な暖房器具 | ジェネレーターとソノトロード |
| 生産効率 | 拡散動力学が限定される | バッチ加熱 | - 秒未満のサイクル |
| 環境への影響 | フラックスも汚染もありません | フラックス残留物の除去が必要 | 無公害 |
| 代表的な用途 | ハイエンド EV バッテリー パック、バスバー | 一般的な電源リンク、低コスト部品- | 薄箔、低電流信号- |
結論と業界の推奨事項: プロフェッショナルガイド
要約すると、拡散溶接は、導電性、機械的信頼性、環境持続可能性において決定的な利点があるため、銅フレキシブル コネクタ業界では不可欠なハイエンド プロセスとなっています。{0}ただし、実装が成功するかどうかは、技術的な理解だけでなく、総所有コスト (TCO) とリスク管理を正確に把握することにもかかっています。
調達およびエンジニアリングに関する実践的なアドバイス
- パフォーマンス重視の選択:- アプリケーションに極端な電流密度や厳しい熱サイクルが含まれる場合、長期的なシステムの安全性を確保するには拡散溶接が唯一の信頼できる選択肢です。-
- サプライヤー監査の要点: サプライヤーを精査するときは、圧力-温度-時間(P-T-t)曲線を自動化および監視するサプライヤーの能力に焦点を当ててください。標準化された表面処理プロトコルも同様に重要です。常に金属組織分析レポートをリクエストして、真の界面間結晶粒成長が達成されていることを確認してください。{6}}
- コスト最適化戦略: コストを重視するプロジェクトの場合は、製品設計段階で標準化されたツールの認識を導入します。{0}ダイの種類を減らすと、大量生産にわたる高額な初期投資コストの償却に役立ちます。
EV 産業が成長を続け、スマート グリッドが拡大するにつれ、拡散溶接は自動化、インテリジェンス、コスト削減に向けて急速に進化しています。最高の品質を追求する企業にとって、拡散溶接を習得し、適切に適用することは、製品の競争力における重要な差別化要因となります。


