

銅シートは、新エネルギー、電気機器、エレクトロニクス製造、家電製品、自動車エレクトロニクスで広く使用されている必須の導電材料です。
しかし、銅を扱ったことのある人なら誰でも、銅は確実にスポット溶接するのが最も難しい金属の 1 つであるということをよく知っています。
多くの工場が同じ問題に悩まされています。
❌ ウェルド強度が弱く、引張力が不安定
❌ 黒ずんだ溶接箇所、冷間溶接、または誤った溶接
❌ 過剰なスパッタと高額な洗浄コスト
❌ 電極の消耗が早く、メンテナンスが頻繁に行われる
❌ 歩留まりが90%未満に止まり、改善が難しい
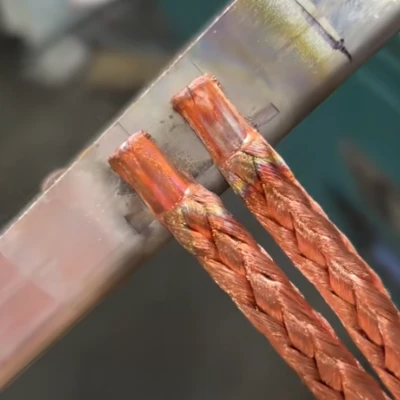
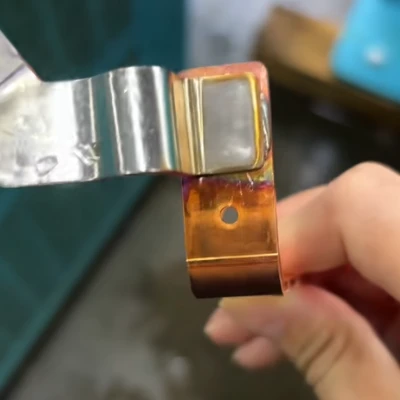
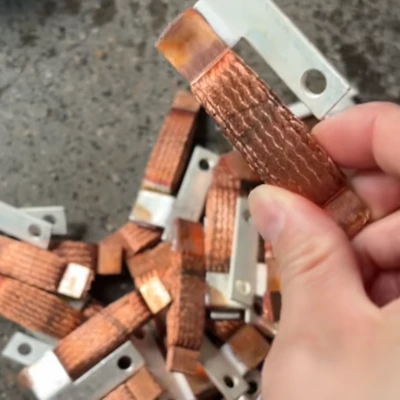
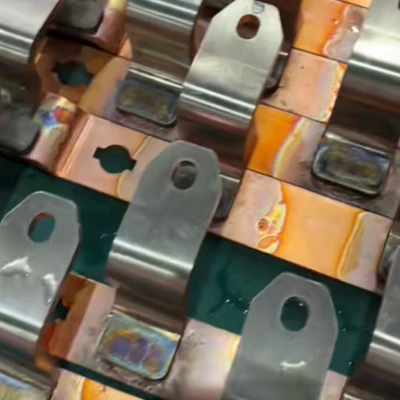
したがって、重要な質問は次のようになります。
本当に中周波スポット溶接機で銅板をスポット溶接できるのでしょうか?そして、それは本当にこれらの問題を解決するのでしょうか?
- 答えは完全に明らかです。
✅ はい-それが可能であるだけでなく、銅溶接の業界標準ソリューションとなっています。-
- さらに重要なこと:
👉 正しい選択スポット溶接機収量、効率、長期的な生産コストが直接決まります。{0}}
1. 従来のスポット溶接機が銅の溶接に失敗する理由
根本原因は演算子ではなく、{0}}銅そのものの物理的性質です。
- 銅の熱伝導率:380~400W/(m・K)
- これは普通鋼の6~8倍です
これは実際の本番環境では何を意味するのでしょうか?
- 熱はほぼ瞬時に放散します
- 溶けたナゲットが時間内に完全に形成されない
- 溶接部は表面上はしっかりしているように見えますが、負荷がかかると破損します
- スパッタが増加し、電極の磨耗が早まる
一方、従来の AC スポット溶接機は 50Hz の正弦波電流で動作します。これは次のことを意味します。
- 電流は10msごとにゼロに低下します
- 熱入力が常に遮断される
多くの工場がパラメータをどのように調整しても銅溶接の品質が不安定なままであるのはこのためです。
2. 中周波スポット溶接機が銅を本当にうまく溶接できる理由
中周波 DC スポット溶接機 (MFDC 1000Hz) は、銅やアルミニウムなどの高-導電性と高-熱拡散-材料向けに特別に設計されています。
1. ゼロ交差熱損失のない DC 出力-
AC スポット溶接とは異なり、MFDC システムでは次のものが使用されます。
- 三相整流-
- IGBTインバーター技術
- 1000Hzの安定したDC出力
主な利点:
- ゼロクロッシングはありません-
- 継続的な熱集中
- 高速かつ安定したナゲット形成
銅の場合、熱が急速に逃げるため、継続的なエネルギー入力が決定的な利点となります。
2. ミリ秒-レベルの電流制御と高速動的応答
MFDC 溶接機の応答速度は、従来の AC 溶接機よりも 6 ~ 10 倍速く、以下を実現します。
- ミリ秒-レベルのアーク開始
- リアルタイムの電流補償-
- 一貫性の高い溶接曲線
結果:
- 溶接強度の安定化
- 優れたバッチの一貫性
- 「経験に基づいた」パラメータ調整はもう必要ありません。-
3. より低い電力消費でより強力な溶接
フィールドデータは以下を示します:
- MFDC 溶接機のエネルギー変換効率: 85% ~ 90%
- 従来の交流溶接機: わずか 65% ~ 70%
これは直訳すると次のようになります。
全体的なエネルギー消費量が 30% ~ 45% 削減
より強力な溶接が得られ、同時に電気代も削減されます。
3. 銅溶接を MFDC に切り替えた後、何が最も変わりましたか?
実際の顧客からのフィードバックに基づいて、最も顕著な 5 つの改善点は次のとおりです。
✅ 溶接引張強度が増加します。20%–40%
✅ バッチ生産全体にわたる優れた一貫性
✅スパッタを大幅に低減
✅ 電極寿命の延長2~3回
✅ 不良率の低減30%–50%
これはつまり:
- 同じ生産ラインからのより高い生産量
- やり直しやスクラップの削減
- 品質に関する苦情の減少
- 総製造コストの削減
4. 安定した銅スポット溶接のための重要な溶接パラメータ
適切な機械を使用したとしても、銅溶接ではパラメータの設定が重要です。
鋼よりも高い溶接電流
銅は非常に速く熱を放散するため、
- 溶接電流は通常次のようになります。
同じ厚さの鋼よりも 30% ~ 60% 高い
これにより、ナゲットの迅速な形成が保証されます。
鋼よりも低い電極圧力
銅は比較的柔らかいです。過度の圧力により、次のような可能性があります。
- 溶けたナゲットを砕く
- 過剰な溶接広がりの原因となる
- 最終的な溶接強度の低下
推奨される組み合わせは次のとおりです。
- 大電流+中圧力+短時間溶接
表面の清浄度は収量に直接影響します
銅は非常に酸化しやすいです。溶接前:
- 油分を取り除く
- 酸化層を除去する
- 安定した接触抵抗を確保
多くの工場が次のように報告しています。
- 標準化された表面洗浄後の合格率が 20% 以上向上
5. 銅用MFDCスポット溶接機をすでに使用している業界
MFDCスポット溶接以下の分野ではすでに主流のソリューションとなっています。
カーエレクトロニクス
- インバーター銅バスバー
- 電力制御用導電性コンポーネント
家電製造
- 銅製モーターハウジング
- 変圧器の銅端子
新エネルギー産業
- バッテリー銅バスバー
- エネルギー貯蔵コネクタ
低電圧および高電圧電気機器
- サーキットブレーカーの銅接点
- 銅バスバー
これらすべての業界には、溶接欠陥が絶対に許容されないという 1 つの共通の要件があります。
6. 実際の工場データ: 設備のアップグレード=長期的なコスト削減-
ある家電メーカーは、銅モーター ハウジングの MFDC スポット溶接にアップグレードした後、次のような成果を達成しました。
| アイテム | 前に | 後 | |
| 1 | 溶接引張強さ | 320N |
410N |
| 2 | 生産効率 | 100% |
135% |
| 3 | スパッタ率 | 8.5% | 2.1% |
| 4 | 不良率 | 6.2% |
3.5% |
| 5 | 月間消費電力量 | 12,000kWh |
8,200kWh |
実際の改善点:
- 溶接強度が28%向上
- 不良率が44%減少
- 電力コストが 31% 削減
これは明らかに次のことを証明します。
MFDC スポット溶接機はコストがかかりません。{0}それは長期的なコスト最適化ツールです。-
結論: 銅を溶接する場合、MFDC スポット溶接はもはやオプションではありません
工場で銅用の従来の交流スポット溶接機をまだ使用していて、次のような問題に悩まされている場合:
- 弱い溶接部
- 過度のスパッタ
- 高いやり直し率
- 電極の消耗が早い
- 電気代が高い
そうすれば、真実は単純です。
- 問題は労働者ではなく{0}}設備の選択です。
MFDCスポット溶接すでに複数の業界で次のことが証明されています。
- 最も安定したソリューション
- 最も効率的なプロセス
- 長期コストが最も低いオプション-
- 最高の投資収益率


