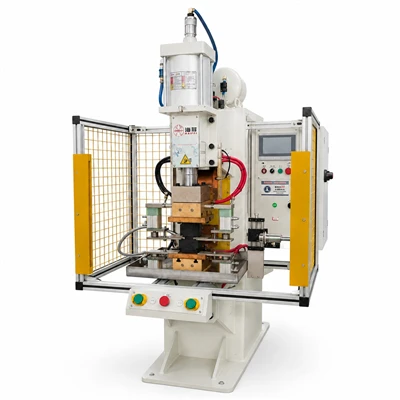
中周波直流 (MFDC) スポット溶接機によって行われる溶接は、自動車、航空宇宙、エレクトロニクスなどのさまざまな業界で重要です。 MFDC スポット溶接機のサプライヤーとして、私は高品質の溶接を保証することの重要性を理解しています。目視検査は、これらの溶接の品質を評価するための主要な方法の 1 つです。このブログでは、MFDC スポット溶接機による溶接の目視検査基準について説明します。
1. 溶接部のサイズと形状
スポット溶接のサイズと形状は、その品質の基本的な側面です。溶接ナゲットの直径は重要なパラメータです。ほとんどの用途では、溶接ナゲットの直径は特定の範囲内に収まる必要があります。ナゲットが小さすぎると十分な強度が得られない可能性があり、ナゲットが大きすぎると過度の歪みが発生し、周囲の材料を損傷する可能性さえあります。
溶接の形状は円形またはほぼ円形である必要があります。楕円形や細長い形状など、形状に異常がある場合は、溶接プロセスに問題があることを示している可能性があります。たとえば、楕円形の溶接は、溶接プロセス中の電極の位置のずれや圧力の不均一の結果として発生する可能性があります。


溶接サイズを検査するときは、押し込み深さを考慮することも重要です。くぼみは溶接部の周囲で均一である必要があります。過度のへこみは材料を弱め、接合部の全体的な強度を低下させる可能性があります。一方、くぼみが不十分な場合は、溶接が材料に適切に浸透していないことを示している可能性があります。
2. 表面外観
溶接の表面は滑らかで欠陥があってはなりません。亀裂は、溶接部の強度を大幅に低下させる可能性がある重大な欠陥です。亀裂は、高い残留応力、不適切な溶接パラメータ、材料品質の低下など、さまざまな理由で発生する可能性があります。小さな表面亀裂であっても、応力がかかると広がり、接合部の破損につながる可能性があります。
多孔性もよくある表面欠陥です。気孔は溶接の表面に小さな穴として現れます。これは通常、溶接プロセス中のガスの閉じ込めによって引き起こされます。ガスは、大気、材料自体、または溶接電極から導入される可能性があります。気孔率が高いと溶接部が弱くなり、腐食しやすくなります。
スパッタも考慮すべき要素です。スパッタとは、溶接プロセス中に溶接池から放出される溶融金属の小さな液滴を指します。少量のスパッタは許容できる場合もありますが、過剰なスパッタは、高すぎる電流や不適切な電極力など、溶接パラメータに問題があることを示している可能性があります。スパッタは周囲に損傷を与える可能性もあり、追加の清掃が必要になる場合があります。
3. 溶接ナゲットの融合
溶接ナゲットの適切な融合は、強力で信頼性の高い接合に不可欠です。溶接ナゲットは完全に溶融しており、不完全な溶融の兆候はありません。母材を完全に溶かすのに入熱が不十分な場合、不完全な融合が発生する可能性があります。これにより、接合部が弱くなり、負荷がかかると破損する可能性があります。
溶接ナゲットの融合を検査するときは、溶接ナゲットと母材の間に明確に定義された境界の兆候を探すことが重要です。明確で滑らかな境界は、良好な融合を示します。一方、境界がでこぼこしていたり不均一な場合は、融合が不完全であることを示唆している可能性があります。
4. 電極のマーキング
MFDC スポット溶接機の電極は、溶接部品の表面に跡を残します。これらのマーキングは、溶接プロセスに関する貴重な情報を提供します。電極のマーキングは均一で、溶接部の中心にある必要があります。不均一または中心からずれたマーキングは、電極の位置がずれているか、圧力分布が一貫していないことを示している可能性があります。
電極マークのサイズと形状も一貫している必要があります。マーキングのサイズや形状に大きな変化がある場合は、電極の摩耗または溶接プロセスに問題がある可能性があります。たとえば、時間の経過とともに電極の跡が大きくなっている場合は、電極が磨耗しており、交換する必要があることを示している可能性があります。
5. 溶接位置合わせ
溶接の位置合わせは、特にコンポーネントの接合に複数の溶接が使用される用途では非常に重要です。溶接は相互に、また意図した接合位置に正しく位置合わせされている必要があります。溶接部の位置がずれていると応力集中が発生し、接合部の全体的な強度が低下する可能性があります。
溶接位置を検査するときは、適切な測定ツールを使用して、溶接が指定された許容範囲内にあることを確認することが重要です。これには、ノギス、ゲージ、または光学測定システムの使用が含まれる場合があります。
6. アプリケーション – 具体的な考慮事項
一般的な目視検査基準に加えて、アプリケーション固有の要件が存在する場合があります。たとえば、自動車産業では、溶接は厳しい安全性と耐久性の基準を満たす必要があります。自動車部品の溶接部は繰り返し荷重を受けることが多いため、優れた耐疲労性が必要です。
航空宇宙産業では、溶接部は非常に信頼性が高く、高い強度対重量比を備えている必要があります。航空宇宙溶接部の目視検査基準はより厳格になる場合があり、目視検査に加えて追加の非破壊検査方法が必要になる場合があります。
当社のMFDCスポット溶接機と品質保証
MFDC スポット溶接機のサプライヤーとして、当社は目視検査基準を満たす、またはそれを超える溶接を行うことができる高品質の機械を提供することに尽力しています。私たちのプロジェクションスポット溶接機は、一貫した信頼性の高い溶接を保証するために高度な技術を使用して設計されています。溶接パラメータを正確に制御できるため、亀裂、気孔、スパッタなどの欠陥の発生を最小限に抑えることができます。
私たちのHFDB-200 プレス溶接機これも、さまざまな溶接用途に最適なオプションです。電極の加圧力と電流を簡単に調整できる機能を備えており、適切な溶接サイズと溶融を確保します。
の卓上スポット溶接機小規模生産やプロトタイピングに最適です。溶接の品質を損なうことなく、コスト効率の高いソリューションを提供します。
調達に関するお問い合わせ
MFDC スポット溶接機をご検討中の場合、または当社の製品についてご質問がある場合は、調達および詳細な議論のために当社にお問い合わせいただくことをお勧めします。当社の専門家チームは、お客様の特定のニーズに適したマシンの選択を支援し、必要なすべての技術サポートを提供する準備ができています。
参考文献
- アメリカ溶接協会。 (2019年)。溶接ハンドブック、第 2 巻: 溶接プロセス。
- AWS D17.1/D17.1M:2020、航空宇宙用途の溶融溶接の仕様。
- ISO 14327:2016、抵抗溶接 - 鋼、ニッケル、チタンおよびそれらの合金の溶接継手 - 品質レベルとテスト。